באיזה גז סיוע כדאי להשתמש?
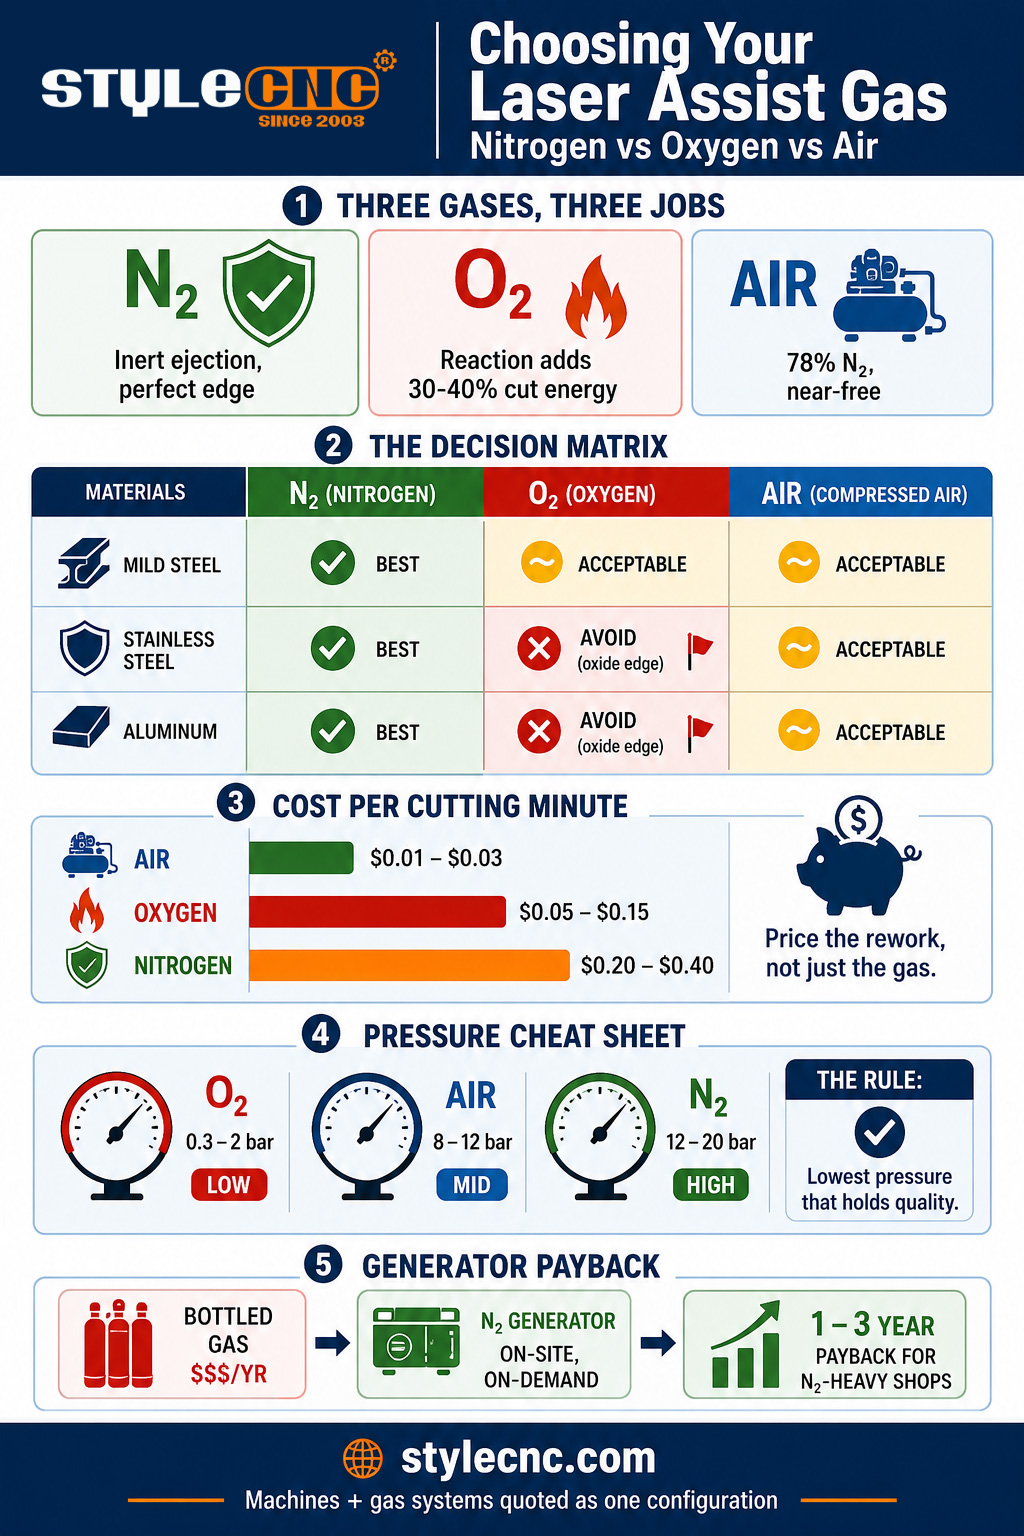
השתמשו בחמצן עבור פלדת פחמן מעל 6 מ"מ, שם התגובה האקסותרמית שלו מוסיפה אנרגיית חיתוך בלחץ נמוך ובעלות נמוכה. השתמשו בחנקן עבור פלדת אל-חלד, אלומיניום וכל קצה שחייב להיות נטול תחמוצת ומוכן לריתוך, בלחץ של 12 עד 20 בר. השתמשו באוויר דחוס מיובש וללא שמן עבור פלדת אל-חלד דקה עד בינונית ועבודות שאינן קוסמטיות, שם העלות הכמעט אפסית שלו עולה על הקצה המחומצן קלות.
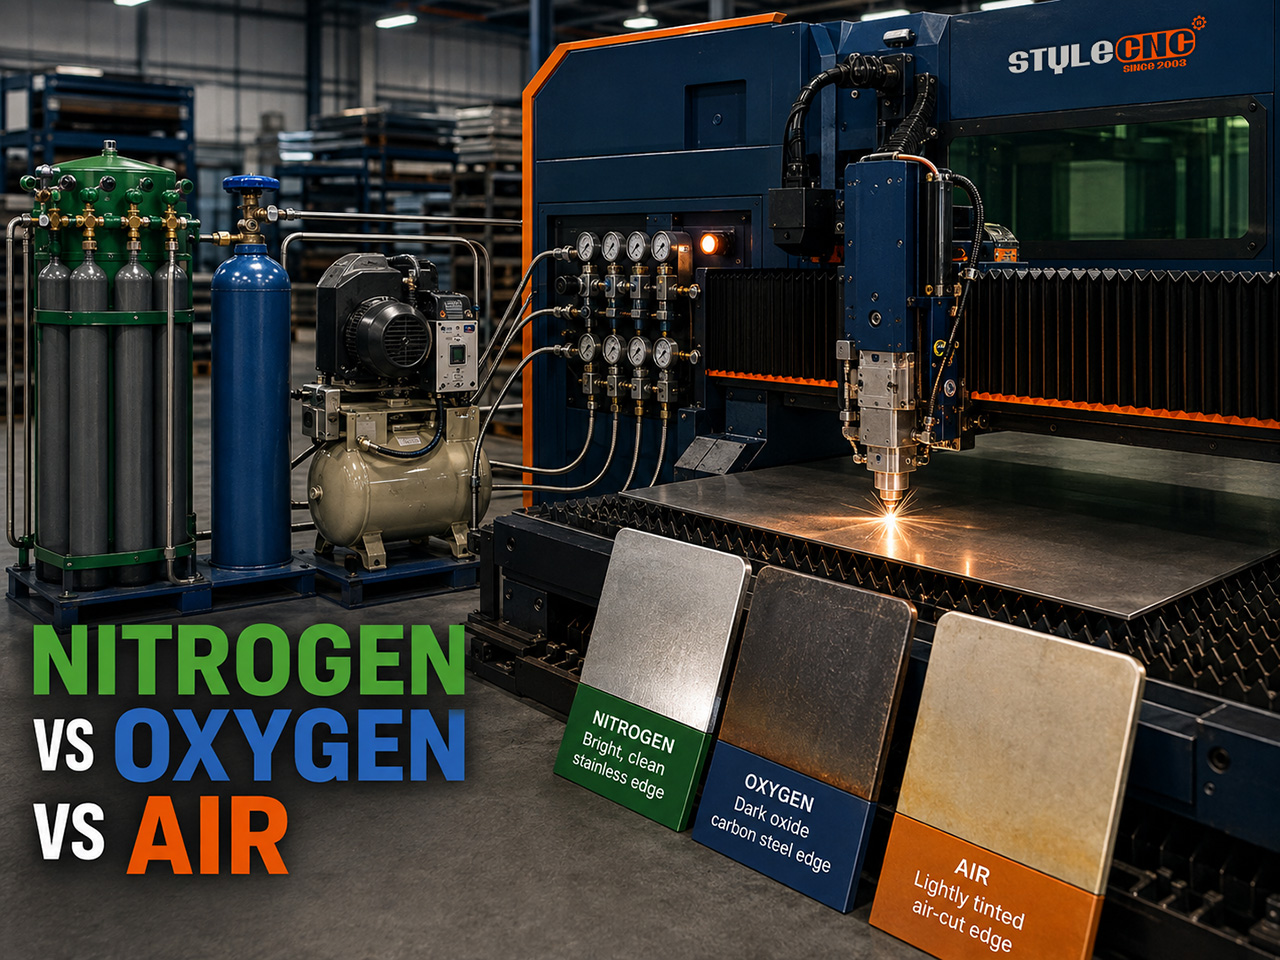
גז עזר עושה שתי פעולות. מבחינה מכנית, הוא מוציא מתכת מותכת מהחריץ לפני שהיא מתמצקת מחדש, וזה מה שאיכות הלהב תלויה בו בעיקר. מבחינה כימית, הוא מזין את החיתוך או מגן עליו: חמצן מגיב עם ברזל חם ותורם כ-30 עד 40 אחוזים מסך אנרגיית החיתוך על פלדת פחמן, בעוד חנקן נשאר אינרטי ומשאיר את פני החיתוך בדיוק כפי שהקורה יצרה אותם. אוויר, המכיל 78 אחוז חנקן ו-21 אחוז חמצן, יוצר גרסה מדוללת של שניהם בו זמנית. כל החלטת בחירה היא עסקה בין כימיות אלו והעלויות השונות מאוד שלהן.
ההשוואה: איכות קצה, מהירות, לחץ ועלות
הטבלה שלהלן משווה את שלושת הגזים על פי הגורמים הקובעים את הרכישה בפועל והצעת המחיר. שורת המדידה מציינת את הבסיס כך שהמספרים ניתנים להשוואה ולא מעורפלים.
| גורם | חנקן | חמצן | אוויר דחוס |
|---|---|---|---|
| מדידה | סיבים אופייניים של 1 עד 6 קילוואט, יריעות של 1 עד 12 מ"מ, הגדרות ייצור | אותו בסיס, מיקוד פלדת פחמן | אותו בסיס, אוויר יבש ללא שמן |
| מנגנון חיתוך | פליטת נמס אינרטי בלבד | תגובה אקסותרמית מוסיפה 30 ל 40% של אנרגיה חתוכה | מדולל בשניהם (78% N2, 21% O2) |
| לחץ הפעלה | 12 עד 20 בר | 0.3 עד 2 בר | 8 עד 12 בר (מוגבר ל-17 בערך) |
| זרימת הגז | 300 עד 500+ ליטר/דקה | 20 עד 60 ליטר לדקה | מסופק על ידי מדחס, נפח גבוה |
| עלות לדקת חיתוך | 0.20 עד 0.40 דולר (0.60+ בלחץ גבוה) | $0.05 ל- 0.15 | 0.01 עד 0.03 דולר (חשמל) |
| קצה פלדה עדין | בהיר, ללא תחמוצת, מוכן לריתוך | חיתוך מהיר, שכבת תחמוצת כהה | גוון תחמוצת בהיר, טוב למחירו |
| קצה נירוסטה | בהיר, מוכן לצביעה ולריתוך (הסטנדרט) | קצה כרום תחמוצת מזוהם; הימנע | הצהבה קלה; מקובל לא קוסמטי |
| קצה אלומיניום | נקי, מוכן לאנודייז (הסטנדרט) | תחמוצת קשה, קצה מחוספס; הימנע | יריעה דקה מקובלת עם גוון אפור |
| דמות מהירות | המהיר ביותר על יריעות דקות, מוגבל בהספק על יריעות עבות | המהיר ביותר על פלדת פחמן עבה | כמעט חנקן על גבי מדדים דקים |
| הכי טוב בשביל | עבודות נירוסטה, אלומיניום, קוסמטיקה והכנה לריתוך | פלדת פחמן 6 מ"מ ומעלה | פלדה דקה עד בינונית, עבודה בתקציב נמוך בנפח גבוה |
שורת הנירוסטה ראויה לאזהרה משלה. בטמפרטורת החיתוך, אפילו זעיר של חמצן מגיב עם הכרום בפלדת אל-חלד ומשאיר קצה תחמוצת מזוהם שדוחה צבע ופוגעת בריתוכים. זו הסיבה שחנקן אינו עדיף בפלדת אל-חלד אלא הסטנדרט, ומדוע השוואת עלויות כנה כוללת עיבוד חוזר: חנקן יקר זול לעומת יצרנים שמטחנים חמצון באלף סוגריים.
מתמטיקה של עלות לחלק
עבדו את המספרים על חלק בטון: סוגר עם זמן חיתוך של 60 שניות ביריעת 2 מ"מ, במחיר של 1,000 יחידות.
✓ חמצןבמחיר של 0.05 עד 0.15 דולר לדקת חיתוך, גז מוסיף כ-0.05 עד 0.15 דולר לחלק, או 50 עד 150 דולר לכל אורך הגז. הקצה נושא שכבת תחמוצת שיש לנקות לפני ריתוך או ציפוי אבקה.
✓ חנקןבמחיר של 0.20 עד 0.40 דולר לדקה, גז מוסיף 0.20 עד 0.40 דולר לחלק, ו-200 עד 400 דולר לריצה. הקצה מסתיים כמו חיתוך: ללא שלב של הסרת שבבים והסרת שומנים, ישר לריתוך או לציפוי. אם הסרת תחמוצת תעלה אפילו 20 שניות עבודה לחלק, חנקן מנצח את החישוב הכללי למרות קו הגז הגבוה יותר.
✓ אוויר דחוסבמחיר של 0.01 עד 0.03 דולר לדקה של חשמל למדחס, גז מוסיף 0.01 עד 0.03 דולר לחלק, ו-10 עד 30 דולר להפעלה, לאחר השקעה חד פעמית של 5,000 עד 20,000 דולר במדחס, מייבש ומערכת סינון ללא שמן. עבור חלקים מפלדה רכה שנצבעים בכל מקרה, זהו רצפת העלות של התעשייה.
קנה המידה משנה שוב את התשובה. פעולה של שתי משמרות המפחיתה עבודה עתירת חנקן יכולה לשרוף 6 ספרות בשנה בגז בבקבוקים או בתפזורת, וזו ההצדקה הקלאסית להתקנת גנרטור חנקן באתר; החזר ההשקעה מגיע בדרך כלל תוך שנה עד שלוש שנים בצריכה זו. והימנעו ממלכודת הטוהר בזמן שאתם כבר בעניין: גז סיוע אינו זקוק לטוהר מעבדתי של 5-9 עבור עבודה עם פלדה רכה, והתשלום עבורו הוא כסף המוזרם דרך הפיה.
סיוע בלחץ גז לפי עובי
הגדרת הלחץ עוקבת אחר החומר והגז, עולה עם העובי עבור חנקן ויורדת עם העובי עבור חמצן. חלונות התחלה לעבודה בלייזר סיב:
| חומר ועובי | גז | לחץ התחלה |
|---|---|---|
| פלדה עדינה 1 עד 6 מ"מ | אוויר או חנקן | 8 עד 12 בר (אוויר) / 10 עד 14 בר (N2) |
| פלדה עדינה 6 עד 20 מ"מ | חמצן | 0.5 עד 2 בר, יורד ככל שהעובי עולה |
| נירוסטה 1 עד 6 מ"מ | חנקן | 10 עד 16 בר |
| נירוסטה 6 עד 12 מ"מ | חנקן | 16 עד 20 בר, פיה גדולה יותר |
| אלומיניום 1 עד 6 מ"מ | חנקן (או אוויר, דליל) | 12 עד 16 בר |
| אלומיניום 6 עד 12 מ"מ | חנקן | 16 עד 20 בר, מיקוד שלילי |
2 הרגלי צריכה מגינים על התקציב. השתמשו בלחץ הנמוך ביותר ששומר על איכות הקצה, מכיוון שזרימה ועלות עולים באופן תלול עם הלחץ וקוטר הפיה. ושמרו על הפיה ממורכזת ומותאמת לעובי: פיה לא מיושרת או גדולה מדי יכולה לפלוט דולרים דו-ספרתיים לשעה מבלי לשפר כלל את החיתוך.
גז הוא קלט בין כמה גורמים שקובעים את איכות החיתוך הסופית; מדריך לגורמי ביצועי לייזר סיבים מכסה כיצד לחץ משפיע על מיקוד, מרחק הזרבובית ומהירות, ועל ה CO2 פרמטרים של חיתוך לייזר נושא את הפרטים ברמת ההגדרות עבור CO2 פלטפורמות, בהן אותם 3 גזים חלים.
התאמת מערכת הגז למכונה
אסטרטגיית גז היא החלטת תצורה, לא מחשבה שלאחר מעשה. עבודה עם נירוסטה עתירת חנקן דורשת את מעגל הגז בלחץ גבוה, שסתום פרופורציונלי וספריית הזרבובית ש... מכונת חיתוך לייזר מנירוסטה התצורה בנויה סביבה. מוסכים למערכות אוויר ראשוניות זקוקים למדחס, מייבש וסינון שצוינו עם המכונה ולא לברגים מאוחר יותר. ספר ל- STYLECNC שלבו את תמהיל החומרים ושעות החיתוך החודשיות שלכם, ומערכת הגז, המלצת הגנרטור לעומת הבקבוקים ותצורת המכונה יתקבלו כהצעת מחיר אחת תואמת.
שאלות נפוצות
מה ההבדל בין חנקן לחמצן בחיתוך לייזר?
חמצן משתתף בחיתוך: הוא מגיב באופן אקסותרמי עם ברזל חם, ותורם 30 עד 40 אחוז מאנרגיית החיתוך על פלדת פחמן, ולכן הוא חותך פלדה רכה עבה במהירות בלחץ של 0.3 עד 2 בר בלבד. המחיר הוא שכבת תחמוצת כהה על הקצה. חנקן הוא אינרטי ופועל אך ורק על ידי פליטת חומר נמס בלחץ של 12 עד 20 בר, ומשאיר קצה בהיר, נטול תחמוצת ומוכן לריתוך במחיר פי כמה מעלות הגז. חמצן קונה מהירות על פלדת פחמן; חנקן קונה איכות קצה בכל מקום.
האם ניתן לחתוך בלייזר עם אוויר דחוס?
כן, ובתי מלאכה מודרניים עושים זאת יותר ויותר. אוויר דחוס מיובש וללא שמן בלחץ של 8 עד 12 בר (לעתים קרובות מוגבר עד 17 בר) חותך פלדה עדינה דקה עד בינונית, מגולוונת ואלומיניום דק בעלות של כ-0.01 עד 0.03 דולר לדקת חיתוך בחשמל, לעומת 0.20 עד 0.40 דולר לחנקן. בהיותו 21 אחוז חמצן, האוויר משאיר גוון תחמוצת בהיר, כך שהוא מתאים לחלקים צבועים ולא קוסמטיים ולא לחלקי נירוסטה המוכנים לריתוך. כרטיס הכניסה הוא מדחס, מייבש ומערכת סינון שצוינו כראוי, בדרך כלל 5,000 עד 20,000 דולר.
מדוע נדרש חנקן עבור נירוסטה?
מכיוון שחמצן מזהם את הקצה בצורה כימית. בטמפרטורת החיתוך, אפילו זעיר של חמצן מגיב עם הכרום בפלדת אל-חלד ומשאיר שכבת תחמוצת הדוחה את הצבע ופוגעת בשלמות הריתוך, והופכת כל חלק לעבודת השחזה. חנקן שומר על פני השטח החיתוך אינרטיים ובהירים, עם גימור משופר. צינור הגז הגבוה יותר כמעט תמיד זול יותר מקו העיבוד החוזר שהוא מבטל, ולכן חנקן הוא הסטנדרט בתעשייה בפלדת אל-חלד ולא אופציה פרימיום.
איזה לחץ גז עזר עליי להשתמש?
לפי חומר וגז: חמצן על פלדת פחמן נמוך, 0.3 עד 2 בר, ויורד ככל שהעובי עולה מכיוון שהתגובה עושה את העבודה. חנקן גבוה ועולה עם העובי, בערך 10 עד 16 בר על נירוסטה דקה ואלומיניום, עד 16 עד 20 בר עם פיות גדולות יותר מ-6 מ"מ ומעלה. אוויר יושב על 8 עד 12 בר עבור פלדת פחמן קלה. התחילו בחלון, ואז כווננו ללחץ הנמוך ביותר ששומר על איכות הלהב, מכיוון שהצריכה והעלות עולות בצורה תלולה עם כל בר נוסף.
מתי גנרטור חנקן משתלם?
כאשר הצריכה יציבה וגבוהה. חנקן בבקבוקים ובתפזורת נושאים עלות לפי נפח בתוספת השכרת מיכל, אספקה והפסדי רתיחה; קיצוץ חנקן כבד בשתי משמרות יכול לעלות על 6 ספרות בשנה בגז בלבד. גנרטורים באתריים עם ממברנה או PSA סוחרים בכך תמורת רכישה הונית וחשמל, כאשר החזר ההשקעה מצטט בדרך כלל בין שנה לשלוש שנים עבור בתי מלאכה המפעילים חנקן כגז העיקרי. בתי מלאכה במשמרת אחת או בתי מלאכה המפעילים חנקן כגז העיקרי בדרך כלל נשארים על גז המסופק.
בשורה התחתונה
בחירת גז סיוע מצטמצמת ל-3 משפטים. חמצן לפלדת פחמן עבה, כאשר התגובה היא כוח חיתוך חופשי וקצה התחמוצת מקובל. חנקן בכל מקום שבו הקצה חייב להיות גמור כחיתוך: נירוסטה, אלומיניום, הכנה לריתוך ועבודות קוסמטיות. אוויר בכל מקום שבו החלק סולח על גוון תחמוצת קלוש והנפח מתגמל את הגז הזול ביותר בסדנה. תמחור העבודה החוזרת, לא רק הגז, והתשובה הנכונה בדרך כלל נופלת מרשימת החלקים.
STYLECNC מגדיר חותכי לייזר סיבים עם מעגל גז מותאם לעבודה, מחיתוכי יריעות ראשוניים באוויר ועד לחנקן בלחץ גבוה מערכות חיתוך נירוסטהשלחו את תמהיל החומרים והנפחים שלכם לקבלת המלצה על מכונה וגז המבוססת על החישובים לעיל.