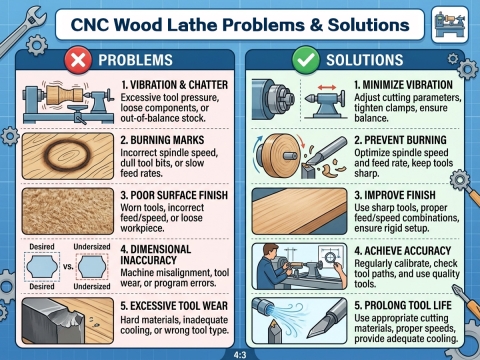
מכונת חרטת עץ CNC היא מעין מכונות מכניות לעיבוד עץ עם דיוק גבוה, יעילות גבוהה, כאשר אתם מוטרדים עם שגיאות מערכת או שגיאות אקראיות בשימוש במכונה, התחילו ללמוד את הפתרונות לפתרון תקלות.
1. מכונת מחרטת עץ CNC לא תתניע.
א. בדוק שמתג ההתנעה נלחץ במלואו.
ב. בדוק שמתג העצירה האדום בחוץ לגמרי.
ג. בדוק שכבל החשמל מחובר לשקע החשמל.
ד. בדוק שאספקת החשמל פועלת (אפס את המפסק).
ה. כשהחשמל מנותק מהמכונה, בדוק שהחיווט לתקע תקין. בדוק שבידוד הגומי מופשט מספיק ואינו גורם לחיבור רע. בדוק שכל הברגים מהודקים.
2. מכונת מחרטת CNC מעץ לא תפסיק.
זהו אירוע נדיר מאוד, מכיוון שהמכונה מתוכננת לבטיחות כשל. אם זה קורה ואתה לא יכול לתקן את התקלה, פנה לעזרה מקצועית. יש לנתק את המכונה מהחשמל ולעולם לא לפעול עד שהתקלה תוקנה.
מפסק פנימי פגום. החלף את המפסק.
3. המנוע מנסה להתניע אך לא יסתובב.
א. כשהחשמל מנותק מהמכונה, נסה לסובב את הציר ביד. אם הציר לא יסתובב, בדוק את הסיבה לתקיעה.
ב. מנוע פגום. החלף את המנוע.
ג. הציר הופעל ללא נוזל קירור. החלף את המנוע.
4. המנוע מתחמם יתר על המידה.
המנוע מתוכנן להתחמם, אבל אם הוא יתחמם יתר על המידה, יש לו מגן עומס תרמי פנימי שיכבה אותו עד שהמנוע יתקרר, ואז הוא יתאפס אוטומטית. אם המנוע מתחמם יתר על המידה, המתן עד שיתקרר והפעל מחדש. אם המנוע נכבה באופן עקבי, בדוק את הסיבה. סיבות אופייניות הן כלי חיתוך עמומים, אין מים במיכל נוזל הקירור, סתימה בצינור נוזל הקירור וטמפרטורת סביבה מוגזמת.
5. הציר מאט במהלך חיתוך.
א. כלי חיתוך עמומים. החלף את הכלי או שלח אותו מחדש.
ב. האכלת העץ מהר מדי. האט את קצב ההזנה.
6. בדיקת מערכת זיהוי שגיאות, כולל ההיבטים הבאים.
א. שגיאת הייצור של חיישן המדידה ויישומה בהתקנת כלי מכונות שגיאה הנגרמת על ידי טעות המדידה של מערכת החיישנים עצמה.
ב. עקב טעות של חלקי מכונות ומוסדות כמו גם בשימוש בעיוות גורם לשגיאת מדידה של חיישנים.
7. שגיאת הפרעות.
הפרעה הנגרמת על ידי שינוי הסביבה ומצב הפעולה של שגיאה אקראית.
8. שגיאת מערכת עיבוד שבבי.
עומס חיתוך שנגרם כתוצאה מהדפורמציה, כולל כלי המכונה, כלי החיתוך, חומר העבודה והעיוות של המתקן שנגרם כתוצאה מהשגיאה. שגיאה זו ידועה גם בשם "דאו", אשר גרמה לעיוות הצורה של חלקי עיבוד שבבי, במיוחד בעת עיבוד של חומר דק דופן או שימוש בכלי דק, השגיאה חמורה יותר.
9. שגיאת הרטט של כלי המכונה בעת עיבוד.
בגלל הגמישות של התהליך ושל משתנה התהליך, למצב הריצה שלו יש אפשרות של נפילה גדולה יותר לאזור לא יציב, ובכך למשוך רפרוף חזק. מוביל להידרדרות של איכות משטח העיבוד ושגיאת צורת הגיאומטריה. יש ליישר מחדש את מכונת המחרטה לעיבוד עץ, ולוודא שאין לה תנועה.
10. טעות הייצור המקורית.
מתייחס לחלקים של מכונת CNC מחרטת עבודה בעץ על פני השטח של צורת הגיאומטריה, איכות פני השטח, שגיאת המיקום בין שגיאה הנגרמת על ידי התנועה, היא הסיבה העיקרית לשגיאה גיאומטרית של כלי מכונת CNC.
11. מערכת בקרת שגיאות.
כולל שגיאת סרוו בציר מחרטת עיבוד עץ CNC (שגיאה בעקבות קווי מתאר), שגיאת אינטרפולציה של CNC.
12. שגיאת העיוות התרמי.
בשל מקור חום פנימי של ציוד והפרעה תרמית סביבתית של המבנה של שגיאת דפורמציה תרמית של כלי מכונה.
האמור לעיל הן הסיבות העיקריות לשגיאות מחרטת עץ CNC, את הסיבות העיקריות לגרימת שגיאות ניתן לחלק ל-2 קטגוריות לפי מאפיינים ואופי הטעויות: שגיאות המערכת ושגיאות אקראיות. שגיאת מערכת של מכונת מחרטת CNC לעיבוד עץ היא מהותית לשגיאת כלי המכונה, חזרתיות, שגיאה גיאומטרית של מכונת מחרטת CNC היא המרכיב העיקרי, יש גם את החזרה. באמצעות תכונה זו, זה יכול להיות מדידה "לא מקוון", יכול להשתמש "מבחן לא מקוון - פיצוי לולאה פתוחה" טכנולוגיה כדי להיות מתוקן ופיצוי, לגרום לו להקטין, ולהשיג את המטרה של כלי מכונת דיוק כדי לחזק. למעלה נמצאת מחרטת עץ CNC לייצור בשילוב ניתוח גורמי השגיאה, לפי מצב הציוד שלך.