האם ניתן לחתוך אלומיניום בלייזר סיב?
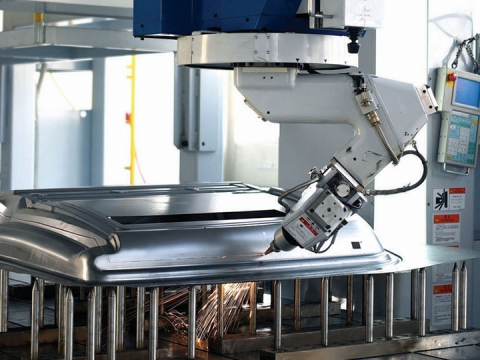
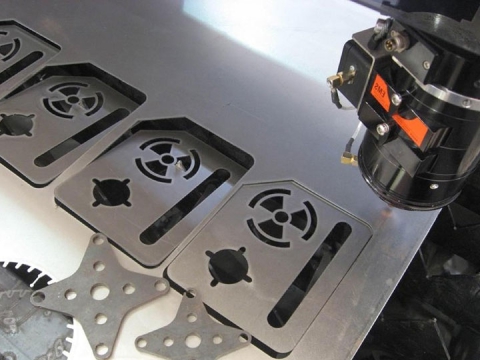
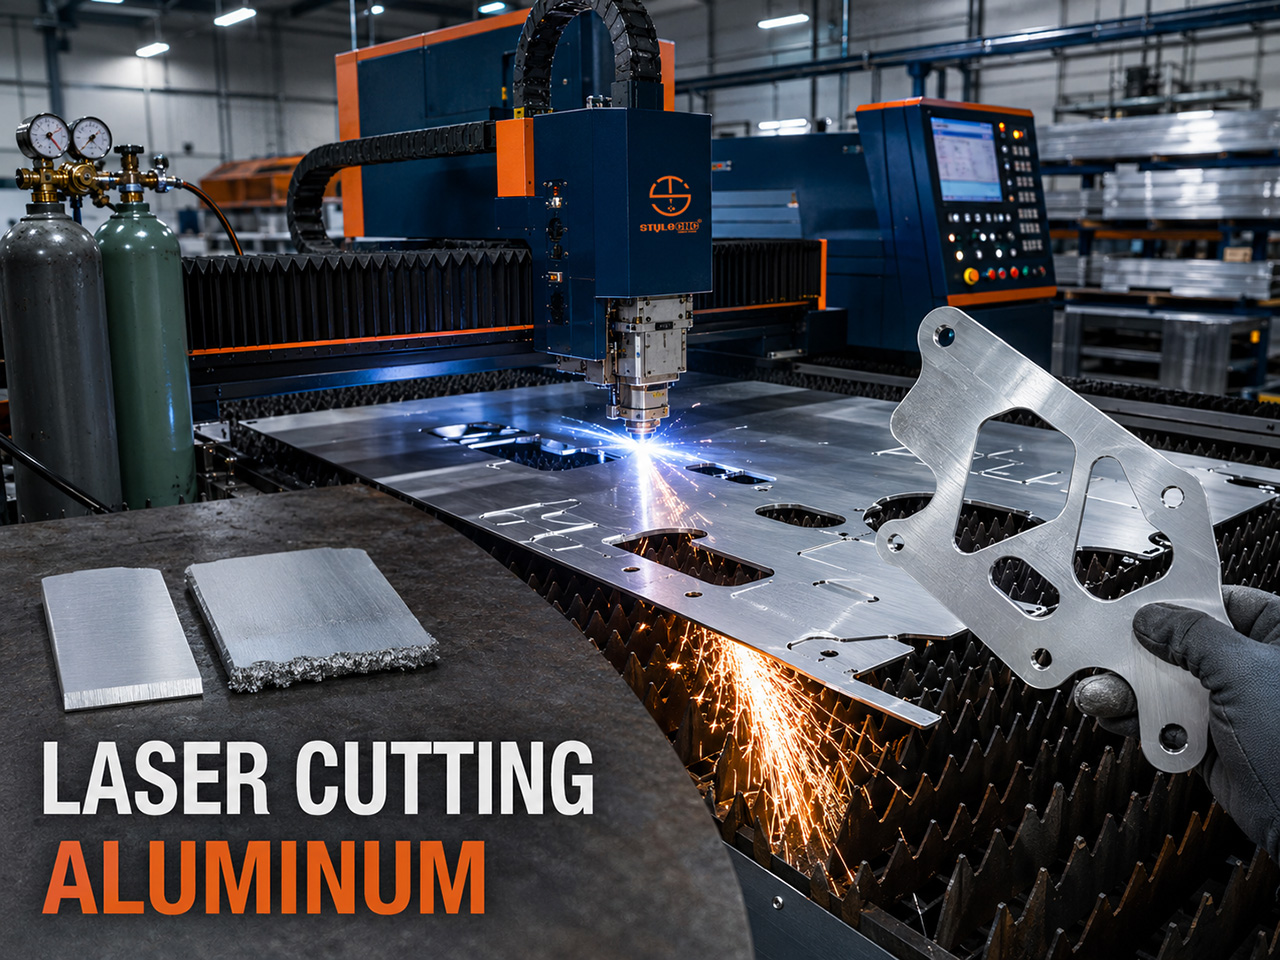
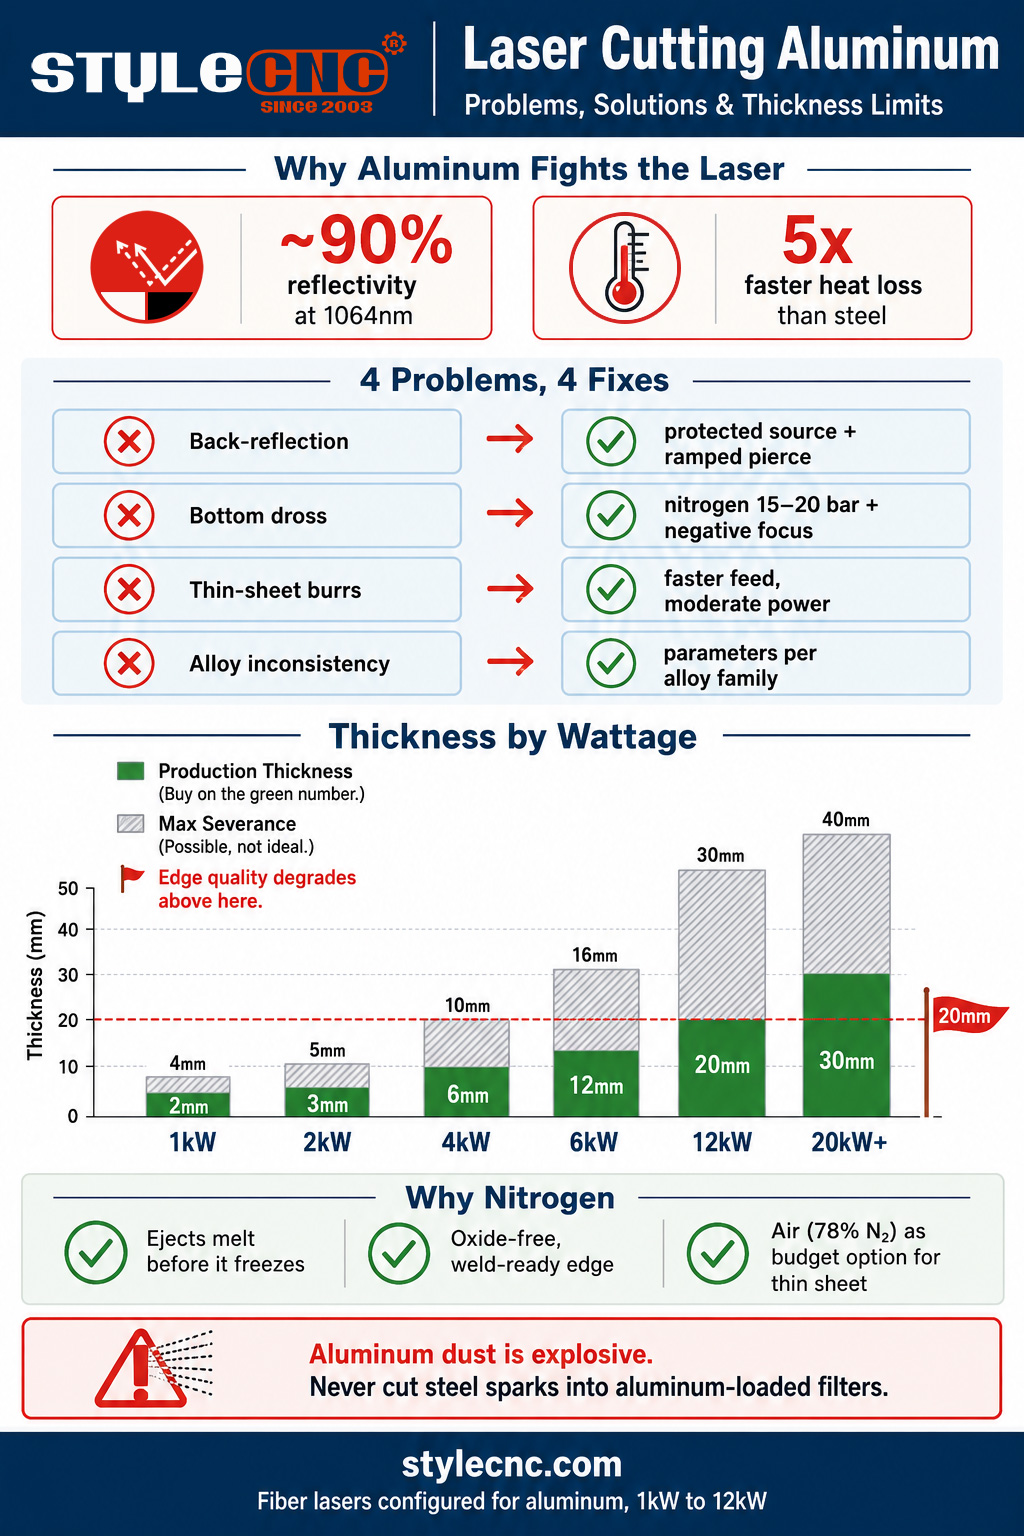
כן, לייזרים סיבים חותכים אלומיניום היטב: אורך הגל של 1064 ננומטר סופג הרבה יותר טוב מאלומיניום מאשר CO2 לייזרים, מה שהופך את הסיבים לבחירה הסטנדרטית. לייזר סיבים בהספק של 1.5 עד 2 קילוואט חותך עד 3 מ"מ בצורה נקייה, לייזר 3 קילוואט מטפל בכ-6 עד 8 מ"מ, לייזר 6 קילוואט מגיע ל-12 עד 16 מ"מ, ולייזר 12 קילוואט קוצץ עד 30 מ"מ, אם כי איכות הקצה יורדת מעל כ-20 מ"מ. סיוע חנקן בלחץ גבוה (15 עד 20 בר) הוא המפתח לקצוות ללא סיגים.
לתשובה הכנה יש שני חצאים. לייזרים סיבים חותכים אלומיניום באופן שגרתי, החל ממארזי אלקטרוניקה ועד תושבות לחלל ועד מגשי סוללות לרכבים חשמליים. ואלומיניום עדיין מעניש הגדרות רשלניות חזק יותר מפלדה, מכיוון ששתיים מתכונות החומר שלו פועלות ישירות נגד הפיזיקה של חיתוך בלייזר.
הראשון הוא רפלקטיביות: אלומיניום מחזיר כ-90 אחוזים מקרן לייזר הסיבים באורך 1064 ננומטר בטמפרטורת החדר, כך שרק חלק קטן מההספק המסופק מתחבר בתחילה לחומר. השני הוא מוליכות תרמית: עם כ-237 וואט/מיליקלנומטר לעומת כ-50 בפלדה, אלומיניום מנקז חום מאזור החיתוך כמעט פי 5 מהר יותר. הקרן נאבקת לבנות בריכת התכה בעוד שהיריעה שמסביב מקררת אותה באופן פעיל. כל הקושי בחיתוך אלומיניום בלייזר נובע משני המספרים הללו.
4 הבעיות שהורסות חיתוכים באלומיניום (והפתרונות שלהן)
בעיה 1: השתקפות לאחור
למה זה קורהאלומיניום לא חתוך פועל כמו מראה באורך גל של 1064 ננומטר. במהלך הניקוב, לפני שנוצרת בריכת ההיתוך, חלק מהקרן מוחזר ישר חזרה במעלה הנתיב האופטי. במכונות לא מוגנות הדבר עלול לפגוע באופטיקה של ראש החיתוך או, במקרים חמורים, במקור הלייזר עצמו, ולכן מקורות ישנים יותר כללו אזהרות לגבי אלומיניום במדריכים שלהם.
התיקוןלייזרי סיבים מודרניים מגיעים עם הגנה מפני השתקפות לאחור (מבודדים וחיישנים שמזהים את המקור לפני שנגרם נזק). ודאו שהמקור שלכם מדורג למתכות מחזירות אור, שמרו על הראש בניצב כדי שההשתקפויות לא יתמקדו בחזרה בצורה נקייה, והשתמשו בשגרת פירסינג נכונה (הספק מוגבר, דהייה קלה) כך ששלב המראה יימשך אלפיות השנייה במקום שניות.
בעיה 2: סיגים בקצה התחתון
למה זה קורההפגם המובהק באלומיניום. אלומיניום מותך הוא צמיג, והמוליכות הגבוהה של היריעה מקררת את החומר המותך כל כך מהר שהוא הופך לביצי לפני שגז העזר יכול לפלוט אותו. המתכת המצמצמת למחצה נצמדת לתחתית החריץ וקופאת לחרוז קשה וחד שיש לטחון. יריעה עבה יותר מחמירה את המצב: נפח ההיתוך גדול יותר, חלון יציאה זהה.
התיקוןפליטה גוברת על עוצמה. הזרימו חנקן בלחץ גבוה ב-15 עד 20 בר דרך פיה גדולה יותר, כוונו את המיקוד לשלילי (לתוך החומר) כך שהחריץ יישאר רחב בתחתית ויאפשר לפליטה הקשה לצאת, והאטו את ההזנה ב-10 עד 15 אחוזים מהגדרות שוות ערך לפלדה. אם הסיגים נמשכים, תקנו את הגז, הפיה, המבחנה והמיקוד לפני שאתם משתמשים בהספק גבוה יותר; עוצמה נוספת על חיתוך שנפלט בצורה גרועה רק גורמת ליותר גז יבש לנקות.
בעיה 3: קוצים וקצוות מחוספסים על יריעת גיליון דקה
למה זה קורהעל יריעות מתחת ל-3 מ"מ, הסיבה הרגילה להתהפכות היא: יותר מדי חום, לא מעט מדי. עודף כוח או הזנה איטית מחממים יתר על המידה את הסגסוגת הרכה, קצוות החריץ נמסים בחזרה, והחיתוך יוצא עם קצה קשקש מורם וקצה אפור מקוטע במקום משטח נקי ומבריק.
התיקוןחיתוך אלומיניום דק במהירות בעוצמה בינונית וחנקן נקי. ודאו את מצב הפיה ואת המרכוז שלה (פיה שחוקה או לא במרכז גוררת את זרימת הגז הצידה ומגרדת צד אחד של החריץ), ושמרו על המיקוד על פני השטח או ממש מתחתיו לקבלת פריכות מקסימלית של הקצה. אלומיניום דק מכוון היטב אמור לצאת מהשולחן מבריק, ללא גרגירים ומוכן לבלימה.
בעיה 4: תוצאות לא עקביות בין סגסוגות
למה זה קורהמפעילים מכוונים פרמטרים בעבודה אחת ומקבלים סיגים בעבודה הבאה מכיוון שאלומיניום אינו חומר אחד. סדרת 1xxx טהורה חותכת בקלות אך מייצרת סיגים רבים. כיתות ימיות 5xxx חותכות את הסגסוגות הנפוצות ביותר. שיחול אדריכלי 6xxx דורש בקרת מהירות קפדנית כדי למנוע שריפה, ולוח אווירונאוטיקה 7xxx בעל חוזק גבוה הוא הרגיש ביותר לפרמטרים ונוטה לסדקים מכולן.
התיקוןאחסן פרמטרים לפי משפחת סגסוגות, לא לפי הגדרת אלומיניום אחת. כאשר מגיעה סגסוגת חדשה או אפילו אצווה חדשה, יש לבצע חיתוך ניסיון קצר וכוונן מחדש את המהירות והלחץ לפני יצירת הגיליון. 15 דקות של חיתוך ניסיון עולות פחות מקן גרוטאות אחד.
טבלת עובי חיתוך לייזר אלומיניום לפי הספק
ההבדל החשוב ביותר בכל תביעת עובי הוא קיטוע מקסימלי לעומת עובי ייצור. קיטוע מקסימלי פירושו שהקורה עוברת, באיטיות, עם איכות קצה שעשויה להזדקק לעיבוד מחדש. עובי ייצור פירושו מהירות יציבה, קצוות נקיים וחזרתיות. קנה ותן הצעת מחיר בהתאם למספר הייצור.
| כוח לייזר | עובי ייצור | פיצויים מקסימליים | הערות |
|---|---|---|---|
| 1 קילוואט | 1 כדי 2 מ"מ | 3 כדי 4 מ"מ | יריעות דקות, שילוט, מתחמים. נקי ומהיר בחלון שלו |
| 1.5 עד 2 קילוואט | 2 כדי 3 מ"מ | 4 כדי 5 מ"מ | נקודת הכניסה לעבודות ייצור אלומיניום אמינות |
| 3 קילוואט | 4 כדי 6 מ"מ | 8 כדי 10 מ"מ | מקום נהדר לתעשייה כללית ולחנויות עבודה |
| 6 קילוואט | 8 כדי 12 מ"מ | 16 מ"מ | מכסה בצורה הולמת את רוב יישומי האלומיניום |
| 12 קילוואט | 12 כדי 20 מ"מ | 25 כדי 30 מ"מ | איכות הקצה יורדת באופן ניכר מעל ~20 מ"מ |
| 20 קילוואט+ | 20 כדי 30 מ"מ | 40 מ"מ+ | עבודת פלטות; נדרשת פוקוס שלילי עמוק (-8 עד -15 מ"מ) |
שתי הערות פיזיקה מסבירות מדוע השולחן משתטח בחלקו העליון. קנה מידה של הספק לעובי הוא תת-לינארי: הכפלת הספק מעלה את העובי השמיש בערך בחצי, לא כפול, מכיוון שהאקספוננט ביחס הספק-עובי נמצא סביב 0.65 עבור חיתוך בלייזר. ובפרט על אלומיניום עבה, המוליכות של היריעה הופכת אותה לגוף קירור: הספק נוסף מתפשט הצידה אל המתכת שמסביב ומגדיל את בריכת ההיתוך מהר יותר מאשר היא מעמיקה את החיתוך, ולכן דחיפת הספק לחיתוך עבה ויבש בדרך כלל מעבה את הסיגים במקום לנקות אותם.
עבור התמונה הכללית של המתכת על פני פלדה, נירוסטה ואלומיניום בכל רמת הספק, ה- עובי חיתוך לייזר סיבים, מהירות והספק ייחוס נושא את טבלאות החומרים הרב-חומריות המלאות שאליה משתלבת תרשים ספציפי זה לאלומיניום.
למה סיוע בחנקן חשוב לאלומיניום
גז עזר עושה שתי פעולות בחיתוך לייזר: הוא פולט מתכת מותכת מהחריץ, והוא שולט בכימיה של משטח החיתוך. באלומיניום, שתי הפעולות הללו מכוונות לחנקן.
✓ פליטה תחת לחץאלומיניום מתוק, המתקרר במהירות, צריך לצאת מהחריץ לפני שהוא הופך לבוצי. חנקן בלחץ של 15 עד 20 בר דרך זרבובית בקוטר גדול יותר מספק את הזרימה המכנית שמנקה את הגז המתוק בחלון הנוזל הקצר שלו. זהו המנוף הגדול ביותר על הסיגים.
✓ פנים חתוכים אינרטייםסיוע חמצן, סטנדרטי בפלדת פחמן, מגיב עם אלומיניום ליצירת תחמוצת אלומיניום קשה בתוך ומסביב לחריץ, מה שמחספס את הקצה ומסבך כל ריתוך או אנודייז מאוחרים יותר. חנקן שומר על פני החיתוך מבריקים, נטולי תחמוצות ומוכנים לריתוך מיד לאחר היציקה.
✓ בכל מקרה אין עזרה בעירהחמצן מרוויח את מקומו על פלדת פחמן על ידי תרומת אנרגיה אקסותרמית לחיתוך. אלומיניום אינו מציע בונוס כזה ששווה את עונש התחמוצת, כך שסחר החמצן הוא כולו חיסרון.
✓ אוויר דחוס כאמצעי תקציביאוויר מורכב מכ-78 אחוז חנקן, ומערכות אוויר בלחץ גבוה מודרניות חותכות אלומיניום דק ובינוני בצורה סבירה, במחיר נמוך יחסית לעלות של חנקן בבקבוקים. צפו לגוון אפור קל בקצה עקב חמצון חלקי. עבור שילוט וייצור כללי, הבדיקה עוברת; עבור חלקים להכנה לריתוך ואנודייז, הישארו עם חנקן.
הערת העלות המעשיתצריכת החנקן עולה באופן חד עם הלחץ וגודל הפיה, וזה בדיוק המתכון לאלומיניום. בתי מלאכה שחיתוך אלומיניום מדי יום מצדיקים בדרך כלל גנרטור חנקן מהר יותר מאשר בתי מלאכה לחיתוך פלדה בלבד, ואפשרות סיוע האוויר שווה בדיקה על חלקים אמיתיים לפני ההנחה שגז בבקבוקים הוא הדרך היחידה.
הערת בטיחות שאף אחד לא צריך לדלג עליה: אבק אלומיניום
אבקת אלומיניום דקה היא חומר נפץ, וחיתוך בלייזר מייצר אותה. הסיכון אינו החיתוך עצמו אלא מערכת איסוף האבק: אלומיניום דקים המצטבר במסננים יוצרים עומס דלק, ותרחיש התאונה הקלאסי הוא חיתוך פלדה, שניצוצותיה משמשים כמקור הצתה, לתוך מערכת שאיבה שכבר עמוסה באבק אלומיניום.
כללי ההגנה פשוטים. שמרו על ניקיון מערכת האבק לפי לוח זמנים בפועל, לעולם אל תערבבו ניצוצות פלדה לתוך מסננים עמוסי אלומיניום (הפרידו את העבודה או נקו בין החלפות חומרים), ופעל לפי הנחיות יצרן השאיבה לגבי מפרידים רטובים או מעכבי ניצוצות במקומות בהם נפח האלומיניום גבוה. כל סדנת לייזר סיבים שחותכת אלומיניום בנפח ייצור צריכה להתייחס לכך כנוהל קבוע, לא כאל ידע שבטי.
STYLECNC לייזרים סיבים לאלומיניום
STYLECNC מכונות חיתוך לייזר סיבים מגיעות עם התצורה הנדרשת לאלומיניום: מקורות מוגנים מפני השתקפות לאחור המדורגים למתכות מחזירות אור, מעגלי גז סיוע בלחץ גבוה לעבודה בחנקן בלחץ של 15 עד 20 בר, וספריות פרמטרים לחיתוך עם הגדרות אלומיניום לכל סגסוגת. מכונת חיתוך מתכת לייזר סיב הטובה ביותר הקו מכסה את טווח 1.5 עד 6 קילוואט שבו נמצא רוב ייצור האלומיניום, וה- חותך לייזר מתכת התצורה מכוונת לגיליונות דקים ובינוניים השולטים בייצור מארזים, שילוט ופאנלים.
עבור חנויות שדוחפות לתוך פלטות עבות, ה- מכונת חיתוך מתכת בלייזר סיבים בעוצמה גבוהה מגיע לקטגוריית 12 קילוואט, שבה אלומיניום בעובי 20 מ"מ הופך למציאותי. ולמבט אמיתי על יכולות ברמת כניסה, ה- 1000W IPG חיתוך לייזר סיבים 3 מ"מ אלומיניום וידאו מראה בדיוק איך נראית השורה התחתונה של טבלת העובי על חומר אמיתי. צור קשר עם STYLECNC שלבו יחד עם הסגסוגות, טווח העוביים והנפח החודשי שלכם לקבלת המלצה על תצורה ומערכת גז המתאימה לעבודות האלומיניום.
שאלות נפוצות
האם ניתן לחתוך אלומיניום בלייזר סיב מבלי לפגוע בעצמו?
כן, בכל מכונה מודרנית. החשש ההיסטורי נובע מההחזרה של אלומיניום בערך 90 אחוז באורך גל הסיב: במהלך הניקוב, המשטח הלא חתוך מחזיר את אנרגיית הקרן בחזרה דרך האופטיקה, ומקורות לא מוגנים מוקדמים עלולים להינזק. מקורות סיבים נוכחיים מגיעים עם בידוד החזרה לאחור וחיישנים שגורמים לתקלות בצורה בטוחה, ולכן אלומיניום הוא כיום חומר ייצור שגרתי. יש לאשר את דירוג המתכת המחזירה אור של המקור לפני הקנייה, ולאחר מכן לחתוך בביטחון.
למה יש סיגים על חיתוכי הלייזר שלי מאלומיניום?
מכיוון שהאלומיניום המותך מתקרר מהר מדי מכדי לצאת החוצה. היריעה מוליכה חום בערך פי 5 מקצב הפלדה, כך שהמתכת המותכת הופכת לביצתית בחריץ וקופאת על הקצה התחתון לפני שהגז פולט אותה. הסדר הקבוע שעובד: העלאת לחץ החנקן ל-15 עד 20 בר, התקנת פיה גדולה יותר, דחיפה עמוקה יותר (שלילית) לתוך החומר, והזנה איטית של 10 עד 15 אחוזים. הוספת כוח רק לאחר שהפליטה נכונה; הספק גבוה יותר בחיתוך שנפלט בצורה גרועה רק מייצרת יותר סיגים.
באיזה עובי ניתן לחתוך אלומיניום בלייזר?
לפי סוג הספק, במונחי ייצור: 1 קילוואט מטפל ב-1 עד 2 מ"מ, 3 קילוואט בכ-4 עד 6 מ"מ, 6 קילוואט בערך 8 עד 12 מ"מ, ו-12 קילוואט פועל ב-12 עד 20 מ"מ עם קיטעון מקסימלי של קרוב ל-30 מ"מ. מעל כ-20 מ"מ, איכות הקצה יורדת ללא קשר להספק מכיוון שמוליכות האלומיניום מפזרת את אנרגיית הקורה הצידה לתוך היריעת מהר יותר מאשר היא מעמיקה את החיתוך. ציטוט עבודות לפי עובי הייצור, לא לפי מספר הקטעון בחוברת.
האם אני צריך חנקן כדי לחתוך אלומיניום בלייזר?
לקבלת קצוות נקיים, מוכנים לריתוך ואנודייז, כן: חנקן בלחץ גבוה פולט את החומר המותך ושומר על משטח החיתוך נקי מתחמוצת, וחמצן פוגע באופן פעיל באלומיניום על ידי יצירת תחמוצת קשה על הקצה ללא תועלת בעירה בתמורה. האלטרנטיבה התקציבית היא אוויר דחוס בלחץ גבוה, המכיל 78 אחוז חנקן וחותך אלומיניום דק עד בינוני בצורה מקובלת עם גוון אפור קל בקצה. שילוט וייצור כללי יכולים להפעיל אוויר; הכנת ריתוך ועבודות קוסמטיות צריכות להישאר על חנקן.
יכול CO2 אלומיניום חתוך בלייזר?
גרוע, וזה לא מומלץ. אלומיניום משקף את CO2 אורך הגל של 10.6 מיקרון של הלייזר חזק אף יותר מאורך הגל של הסיבים, כך שהצימוד גרוע יותר, הסיכון להחזרה לאחור גבוה יותר, וחלון העובי המעשי דק. זוהי אחת הסיבות העיקריות לכך שייצור מתכת עבר באופן מכריע למקורות סיבים: קרן 1064 ננומטר סופגת אלומיניום פי כמה טוב יותר, מה שהופך אותו לשולי. CO2 תהליך לסיבים שגרתי.
מדוע סגסוגות אלומיניום שונות נחתכות בצורה כל כך שונה?
הכימיה של הסגסוגת משנה את התנהגות ההיתוך. אלומיניום טהור מסדרת 1xxx חותך בקלות אך מייצר את הסיגים הכבדים ביותר. כיתות אלומיניום ימיות מסדרת 5xxx הן המועדפות על חיתוך נקי. סגסוגות אדריכליות מסדרת 6xxx זקוקות לבקרת מהירות ממושמעת כדי למנוע שריפה, ולוחות אלומיניום חלליים מסדרת 7xxx הן משפחת הסגסוגות הרגישה ביותר לפרמטרים והמועדת ביותר לסדקים. וריאציות בין אצווה לאצווה מוסיפות שכבה נוספת אפילו בתוך כיתה אחת. הפתרון הנפוץ הוא ספריית פרמטרים לכל משפחת סגסוגות וחיתוך בדיקה מהיר בכל פעם שחומר חדש מגיע.
בשורה התחתונה
אלומיניום חותך יפהפה בלייזרי סיבים לאחר שההתקנה מכבדת את שתי התכונות המגדירות שלו. רפלקטיביות נפתרת על ידי מקורות מודרניים מוגנים ופירסינג ממושמע. מוליכות, שורש הסיגים ותקרת העובי, נפתרת על ידי פליטה: חנקן בלחץ גבוה, הזרבובית הנכונה, מיקוד שלילי ומהירות מדויקת. התאם את ההספק לעמודת עובי הייצור ולא לתביעת ההפרדה, שמור על פרמטרים לכל סגסוגת ושמור על מערכת האבק נקייה.
STYLECNC מגדיר מכונות חיתוך בלייזר סיבים לעבודות אלומיניום, החל מחיתוכי יריעות בהספק של 1 קילוואט ועד למערכות צלחות בהספק של 12 קילוואט, עם מעגלי הגז וספריות הפרמטרים שהחומר דורש. שלח את STYLECNC חברו את טווח העובי והסגסוגות שלכם לקבלת המלצה המבוססת על המספרים לעיל.