מהו ייצור CNC בר-קיימא?
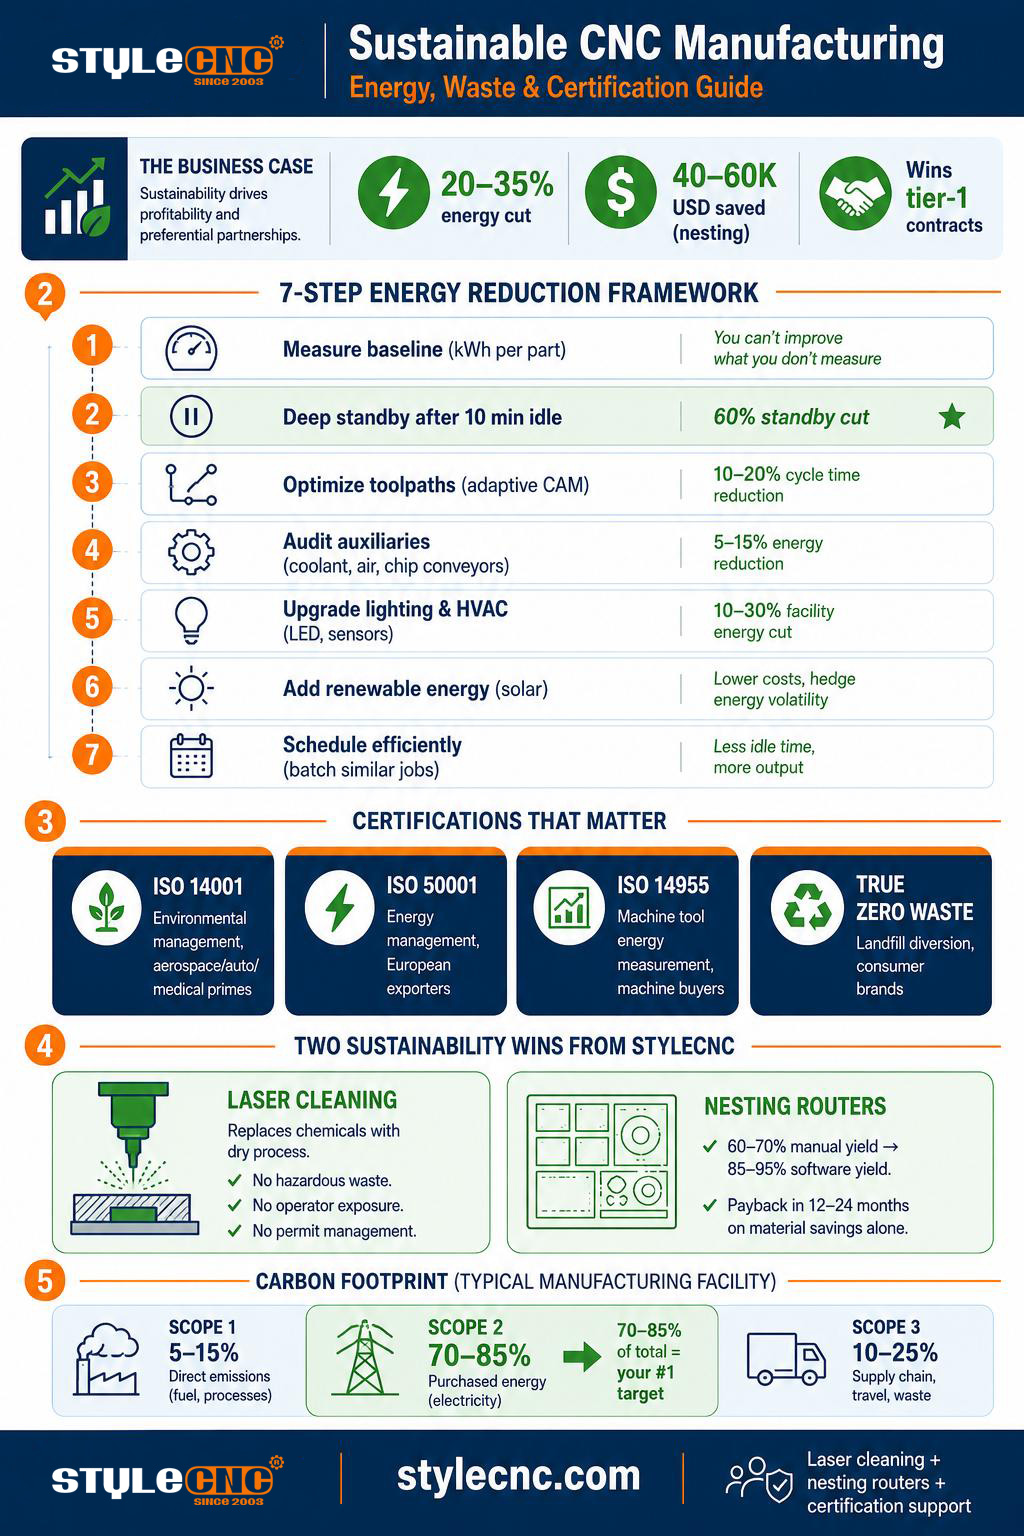
בתי מלאכה של CNC מפחיתים את צריכת האנרגיה על ידי מדידת צריכת האנרגיה הבסיסית, הפעלת מצבי המתנה עמוקים, אופטימיזציה של נתיבי כלים, ביקורת מערכות עזר (משאבות נוזל קירור, מדחסות אוויר), שדרוג תאורה ומערכות מיזוג אוויר, הוספת אנרגיה מתחדשת ותזמון עבודות דומות בקבוצות. תוכנית טיפוסית מקטינה את צריכת האנרגיה הכוללת ב-20 עד 35 אחוזים תוך 12 חודשים.
ייצור CNC בר-קיימא מכסה 3 מנופים עיקריים: יעילות אנרגטית, הפחתת פסולת חומרים וכימיה של התהליך. מרכז עיבוד שבבי ממוצע צורך 15 עד 50 קילוואט, מספיק כדי להפעיל 300 עד 1000 נורות ברציפות. שינויים תפעוליים קטנים במערכת הבסיסית הזו מתרחשים במהירות על פני צי של מכונות.
הטיעון העסקי השתנה. ספקים עם תוכניות קיימות אמינות זוכים בחוזים שבעבר הלכו למתחרים בעלות נמוכה יותר. הסמכת אפס פסולת אמיתית נקשרה ישירות למיליוני דולרים בעסקים חדשים בבתי מלאכה במערב התיכון. כיוון התנועה ברור: קיימות היא כעת מנוף מסחרי, לא רק עלות.
מסגרת הפחתת אנרגיה בת 7 שלבים
מסגרת זו מבוססת על מחקר יעילות אנרגטית של CNC שפורסם ויישומים אמיתיים של סדנות. השלבים מסודרים לפי עלות היישום, החל ממדידה (כמעט בחינם) ועד להשקעה באנרגיה מתחדשת (הון משמעותי).
שלב 1: מדוד את קו הבסיס שלך
פעולההפעל מדידת אנרגיה לפי תקן ISO 14955 של כלי מכונה או התקן חיישני זרם במכונות עיקריות ובמערכות עזר. עקוב אחר צריכת קוט"ש לכל חלק.
השפעה אופייניתחושף לאן 80 אחוז מהאנרגיה שלך באמת הולכת. לעתים קרובות מפתיע.
שלב 2: הפעלת מצב המתנה עמוקה
פעולהתכנת מכונות להיכנס למצב המתנה עמוק לאחר 10 דקות של חוסר פעילות. השבת מעגלים לא חיוניים (חימום ציר, מיחזור נוזל קירור) במהלך המתנה.
השפעה אופייניתמפחית את צריכת האנרגיה במצב המתנה בעד 60 אחוזים בכל הצי.
שלב 3: אופטימיזציה של נתיבי כלים ופרמטרי חיתוך
פעולההשתמשו באסטרטגיות CAM לעיבוד שבבי אדפטיבי. הפחיתו את קצב הזנת העיבוד הגס בכ-15 אחוזים במידת הצורך. בטלו חיתוכי אוויר.
השפעה אופייניתמפחית את אנרגיית הציר לכל חלק ב-9 עד 12 אחוזים, מקצר את זמן הסרק עד 20 אחוזים.
שלב 4: ביקורת מערכות עזר
פעולהמשאבות נוזל קירור, מדחסות אוויר, מסועי שבבים ואוספי אדים מוסיפים 15 עד 35 אחוזים לעומס החשמלי של המכונה. התקינו נעילות כך שיפעלו רק כאשר המכונות חותכות.
השפעה אופייניתממצא נפוץ: מסועי שבבים פועלים ב-100 אחוז מהזמן במקום ב-20 אחוז מהזמן הדרושים.
שלב 5: שדרוג התאורה וה-HVAC
פעולה: עברו לתאורת LED עם חיישני תנועה באזורים עם תנועה נמוכה. הפעילו מחדש את מערכת המיזוג כך שתתאים לדפוסי המשמרת בפועל במקום 24/7 פעולה.
השפעה אופייניתחשבון החשמל הטיפוסי של מתקן יורד ב-8 עד 15 אחוזים.
שלב 6: הוספת אנרגיה מתחדשת
פעולהמערכת סולארית על הגג בגודל שיאפשר כיסוי עומס עיבוד שבבי במהלך היום. החזר ההשקעה הוא לרוב 5 עד 8 שנים בתעריפי חשמל תעשייתיים.
השפעה אופייניתמקרה מתועד: מערך סולארי של 50 קילוואט כיסה 35 אחוזים מהאנרגיה המופקת בשעות היום במפעל לייצור מנות קטנות.
שלב 7: לוח זמנים לחיסכון באנרגיה
פעולהבצעו קבוצות של משימות דומות כדי להפחית את זמן ההקמה והסגר. נתבו את העבודה תחילה למכונות היעילות ביותר באנרגיה. הפעילו פעולות עתירות אנרגיה במהלך חלונות תעריף החשמל השפל.
השפעה אופייניתמקצץ את עלות האנרגיה הכוללת ב-10 עד 20 אחוזים באמצעות תזמון חכם יותר בלבד.
הפחתת פסולת: קינון, תפוקת חומרים ואיסוף גרוטאות
אנרגיה היא רק חצי ממשוואת הקיימות. פסולת חומרים היא החצי השני. תהליכי CNC מסורתיים מייצרים גרוטאות משמעותיות, ועיבוד שבבי בחלל עדיין משתמש ביחסי קנה-לטיסה של עד 20:1 על חלקי טיטניום, כלומר 95 אחוז מחומר המוצא הופך לשבבים.
3 מנופים מעשיים להפחתת פסולת זמינים כמעט בכל חנות. ראשית, תוכנת קינון ממטבת את אופן פריסת החלקים על גבי יריעות כדי למזער את הפסולת. שנית, מעקב אחר תפוקת החומר מודד את קצב הגרוטאות בפועל לכל עבודה ומניע שיפור. שלישית, תוכניות להשבת שבבים מוכרות שבבי אלומיניום, פלדה ונחושת בחזרה לזרם החומר במקום להשליך אותם למזבלה.
מקרה הפחתת הפסולת משתלב בצורה מושלמת עם מקרה האנרגיה: חיתוך של פחות חלקים כדי להגיע לאותה תפוקה פירושו פחות שעות מכונה, מה שאומר פחות צריכת אנרגיה. מדדי KPI של קיימות ומדדי KPI של פרודוקטיביות מתכנסים הלכה למעשה.
תוכניות להשבת גרוטאות ראויות לתשומת לב מיוחדת משום שהן הופכות עלות לקו הכנסה. הכנסות משבבי אלומיניום יכולות לקזז 3 עד 8 אחוזים מעלות חומרי הגלם כאשר הם מופרדים ונמכרים לחברת מיחזור מתכות. נחושת ונירוסטה גורמות למחירים גבוהים יותר. הבעיה היא הפרדה: זרמי שבבים מעורבים נמכרים בחלקיק ממחירי החומר הטהור, כך שמשמעת ברצפת הייצור חשובה יותר מהמכונות המעורבות.
ניהול נוזל קירור הוא מנוף שלישי שמתעלמים ממנו. מערכות מיחזור נוזל קירור מאריכות את חיי הנוזל פי 3 עד 5, ומפחיתות הן רכישות והן סילוק פסולת מסוכנת. אספקת נוזל קירור מודרנית בלחץ גבוה דרך הכלי משתמשת בפחות נוזל כולל מאשר קירור הצפה, תוך שיפור פינוי שבבים וחיי הכלי.
תהליכים ללא כימיקלים: ניקוי לייזר כאמצעי קיימות
ניקוי כימי של חלקים, תבניות ומשטחים טרום-ריתוך הוא עלות סביבתית נסתרת ברוב סדנאות ה-CNC. אמבטיות ממסים, כבישה חומצית, חומרי התזת חול וכימיקלים להסרת צבע - כולם מייצרים פסולת מסוכנת, דורשים היתרי סילוק וחושפים את המפעילים לסיכונים בריאותיים. ניקוי לייזר מבטל לחלוטין את הכימיקלים. STYLECNC קטלוג מכונות ניקוי לייזר מתעד את הפלטפורמות הזמינות בתצורות ניידות, ארונות ומשולבות.
להסרת חלודה ספציפית, ה- מכונה להסרת חלודה בלייזר מחליף התזת חול וממירי חלודה כימיים בתהליך יבש, ללא מגע וללא פסולת. להסרת צבע וציפויים, ה- מכונת הפשטת צבע בלייזר מבטל הסרת חומרי הסרת צבע על בסיס ממס ואת זרם הפסולת המסוכנת שהם מייצרים.
להכנת משטח טרום ריתוך, ניקוי תבניות ומצעים עדינים, ה- מכונת ניקוי בלייזר דופק מספק פולסי אנרגיה מבוקרים המסירים זיהום מבלי לפגוע בחומר הבסיס. כל אחד מהיישומים הללו מחליף תהליך כימי בתהליך לייזר יבש, מסיר פסולת ומאפשר חשיפה לטביעת הרגל הסביבתית של החנות.
נתבי CNC מקינים: הפחתת פסולת מונעת תוכנה
קינון הוא אחת ההחלטות הבודדות בעלות ההשפעה הגבוהה ביותר שסדנת נגרות או פאנלים יכולה לקבל למען קיימות. תוכנת קינון מודרנית אורזת חלקים על גבי יריעות בניצולת של 85 עד 92 אחוזים, בהשוואה ל-60 עד 70 אחוזים אופייניים עם פריסה ידנית. הבדל זה מתורגם ישירות לרכישת חומרים מופחתת, גרוטאות מופחתות והובלות מופחתות. נתב CNC קינון חכם לייצור ארונות מתוכנן סביב כלכלה זו.
עבור סביבות ייצור מלאות, ה- מכונת נתב CNC קינון אוטומטית משלב טעינה ופריקה אוטומטיות עם CAM מקוננת, מה שמפחית פסולת טיפול בנוסף לפסולת חומרים. עבור רהיטים בהתאמה אישית ועבודות בהזמנה אישית, ה- נתב CNC לרהיטים בהתאמה אישית עם תוכנת קינון אוטומטית מחיל את אותה אופטימיזציה על ספריות חלקים לא סטנדרטיות.
לאחר קינון, פסי קצה הם שלב הגמר שבאופן מסורתי יצר פסולת עקב קשרים כושלים ועיבוד חוזר. מדריך קשירת קצה מכסה את התהליך לצד קינון עבור זרימת עבודה מלאה של קיימות בסדנת פאנלים.
אישורים ותקנים: מה באמת דורשים קונים
אישורי קיימות נשמרים יותר ויותר על ידי כללי רכש מצד הקונים ולא על ידי שיווק וולונטרי. הטבלה שלהלן מסכמת את הסטנדרטים החשובים ביותר עבור מפעלי CNC בשווקי יצוא.
| תֶקֶן | מה זה מכסה | מי דורש את זה | עלות ביקורת אופיינית |
|---|---|---|---|
| ISO 14001 | מערכת ניהול סביבתית להפחתת השפעה תפעולית | תעופה וחלל, רכב, מוצרים רפואיים | 5,000 ל20,000 דולר |
| ISO 50001 | מערכת ניהול אנרגיה עם יעדי שיפור מתמידים | קונים תעשייתיים גדולים, יצואנים אירופאים | 8,000 ל25,000 דולר |
| ISO 14955 | מתודולוגיה למדידת צריכת אנרגיה של כלי עבודה מכונה | קוני מכונות הדורשים גיליונות נתוני אנרגיה | 3,000 עד 10,000 דולר למכונה |
| ISO 14064 | כימות ודיווח על גזי חממה | שרשראות אספקה של דיווחי ESG תאגידיים | 10,000 ל30,000 דולר |
| אפס פסולת אמיתי | הסמכה להסטת פסולת מהטמנה והפחתת פסולת | מותגים קמעונאיים, טכנולוגיה ומותגים הפונים לצרכן | 15,000 ל40,000 דולר |
| EPD (הצהרת מוצר סביבתי) | השפעה סביבתית מהעריסה ועד הקבר של מוצר ספציפי | בנייה, אדריכלות, קונים של LEED | 8,000 עד 20,000 דולר למשפחת מוצרים |
| LEED לייצור | הסמכת בנייה ירוקה ברמת המתקן | יזמי נדל"ן ונדל"ן | 20,000 ל100,000 דולר |
עבור רוב בתי מלאכה של CNC הנכנסים לשיח על קיימות, ISO 14001 הוא הצעד הראשון הטבעי. זהו התקן המוכר ביותר, הזול ביותר ליישום, והנדרש ביותר על ידי לקוחות ברמה 1 בתחומי התעופה, הרכב והרפואה. ISO 50001 ו-ISO 14955 משלבים זאת עבור בתי מלאכה עם יעדי אנרגיה כמותיים.
מדידת טביעת הרגל הפחמנית של ה-CNC שלך
מדידת טביעת הרגל הפחמנית מבוססת על 3 היקפים. היקף 1 מכסה פליטות ישירות מדלקים שנשרפים באתר. היקף 2 מכסה חשמל הנרכש מהרשת. היקף 3 מכסה את כל השאר, כולל חומרים, תחבורה וסוף חיי המוצר.
עבור רוב סדנאות ה-CNC, תחום 2 שולט. חשמל להפעלת המכונות, האוויר הדחוס, משאבות הקירור, מערכת ה-HVAC והתאורה מייצג 70 עד 85 אחוז מהשטח הכולל. זו הסיבה שעבודות יעילות אנרגטית הן בעלות ההשפעה הגדולה ביותר על מספרי פליטות הפחמן המדווחים.
גישת מדידה מעשית מתחילה בחשבון החשמל עבור קו הבסיס, מוסיפה כל דלק באתר (גז טבעי לחימום, פרופאן למלגזות), מעריכה את כמות החומר שנרכש כפחמן מגולם מנתוני הספק, ומוסיפה את קילומטראז' ההובלה מרישומי שטר המטען. התוצאה היא מספר מקוצר של היקף 1 ועוד היקף 2 ועוד מספר מקוצר של היקף 3 התומך ברוב בקשות ה-ESG של הלקוחות.
פורמטי הדיווח חשובים לא פחות מהמספרים הבסיסיים. לקוחות תאגידיים המשתמשים במסגרת פרויקט גילוי הפחמן (CDP) זקוקים לגילויים שנתיים במבנה ספציפי. יצרני ציוד מקורי לרכב משתמשים בפורמט של יוזמת הדיווח הגלובלית (GRI). יצרני חלל מקבלים לעתים קרובות דוחות פשוטים של פרוטוקול גזי חממה. יש לאשר את פורמט היעד עם כל לקוח לפני השקעה בתשתית מדידה.
STYLECNC מיצוב קיימות
STYLECNC ממקם ניקוי לייזר וקינון נתבי CNC ככלי קיימות משום שזה מה שכלכלת התהליך הבסיסית מדגימה. ניקוי לייזר מבטל זרמי פסולת כימית וחשיפה למפעיל. נתבים קינון מבטלים בזבוז חומרים ומפחיתים רכישות גיליונות.
עבור חנויות פאנלים ורהיטים, נתב עץ CNC קינון אוטומטי למכירה בדרך כלל מחזירה את ההשקעה תוך 12 עד 24 חודשים על חיסכון בחומרים בלבד, לפני שכל פרמיית הסמכת קיימות נספרת. עבור בתי מלאכה, ה- מכונת ניקוי בלייזר סיבים מחליף חומרי התזת חול, ממסים כימיים או גירוד ידני בתהליך יבש שאינו מייצר פסולת כימית.
STYLECNC תומך גם בלקוחות המעוניינים להסמכות ISO 14001 ו-ISO 14955 עם גיליונות נתוני צריכת אנרגיה של מכונות לפי בקשה, הנחיות שילוב עבור מערכי חיישנים במפעל ואפשרויות תצורה הממופות בצורה ברורה למערכות ניהול האנרגיה של הלקוחות. שילוב קיימות הוא כעת חלק סטנדרטי בייעוץ טרום-מכירה ולא תוסף מיוחד.
מילון מונחים: מונחים לייצור CNC בר-קיימא
השתמשו במקור זה בעת הערכת הסמכות, סקירת דרישות ESG של לקוחות או השוואת טענות קיימות של ספקים.
| טווח | הַגדָרָה |
|---|---|
| עוצמת אנרגיה | צריכת אנרגיה ליחידת ייצור; מדד הקיימות העיקרי עבור סדנאות CNC. |
| פליטת היקף 1 | פליטות גזי חממה ישירות משריפת דלק באתר וממקורות נמלטים. |
| פליטת היקף 2 | פליטות עקיפות מחשמל, חום או קיטור שנרכשו. |
| פליטת היקף 3 | פליטות בשרשרת הערך, כולל חומרים, תחבורה וסוף חיי המוצר. |
| יחס קנייה-לטיסה | יחס חומר הגלם שנרכש לחומר בחלק המוגמר; מניע את הכלכלה של בזבוז חומרים. |
| יעילות קינון | אחוז שטח מלאי הגיליונות המשמש חלקים מוגמרים, לעומת גרוטאות ושאריות. |
| המתנה עמוקה | מצב צריכת חשמל של המכונה כאשר כל המערכות הלא חיוניות כבויות במהלך סרק ממושך. |
| ISO 14001 | תקן בינלאומי למערכות ניהול סביבתיות. |
| ISO 50001 | תקן בינלאומי למערכות ניהול אנרגיה עם יעדי שיפור מתמיד. |
| EPD | הצהרת מוצר סביבתית: דוח השפעה מעריסה לקבר עבור משפחת מוצרים ספציפית. |
שאלות נפוצות
כמה אנרגיה צורכת מכונת CNC טיפוסית?
מרכזי עיבוד שבבי תעשייתיים צורכים 15 עד 50 קילוואט תחת עומס, בהתבסס על נתונים שפורסמו בסקירות כתב העת MDPI Energies על יעילות אנרגטית של CNC. מנוע הציר מהווה 40 עד 60 אחוז מסך זה. מערכות עזר כמו משאבות קירור ומדחסי אוויר מוסיפות עוד 15 עד 35 אחוז. מכונות סרק עדיין צורכות 10 עד 15 אחוז מההספק המדורג מכיוון שלוחות בקרה, הידראוליקה ומעגלים בעלי צריכת חשמל נמוכה נשארים פעילים.
מהי הדרך המהירה ביותר לקצץ בעלויות האנרגיה של סדנת CNC?
תכנות עמוק במצב המתנה בכל צי המכונות. מחקרי מקרה שפורסמו מיצרני חוזים מתעדים הפחתה של 60 אחוז בצריכת האנרגיה במצב המתנה משינוי תצורת בקר יחיד שאינו דורש שדרוג חומרה. הניצחונות המהירים הבאים מגיעים מכיבוי מערכות עזר כמו מסועי שבבים ומשאבות נוזל קירור כאשר המכונות אינן חותכות.
האם הסמכת ISO 14001 שווה את העלות עבור סדנת CNC קטנה?
יותר ויותר כן. חברות תעופה וחלל, כולל איירבוס ובואינג, דורשות זאת מספקים ברמה 1, לקוחות מכשור רפואי מתגמלים אותם בתמחור פרימיום על תהליכים ביו-תואמים, וחנויות עבודה במערב התיכון תיעדו מיליוני דולרים בחוזים חדשים שזכו לאחר הסמכה. עלויות הביקורת נעות בין 5,000 ל-20,000 דולר, וההכנה אורכת בדרך כלל 6 עד 12 חודשים.
כיצד ניקוי בלייזר משפר את הקיימות בהשוואה להתזת חול?
התזת חול מייצרת פסולת חומרים שיש לסלק כחומר מסוכן כאשר היא מזוהמת בצבע עופרת, ציפויים או מתכות כבדות. הסרת חומרים כימיים מייצרת פסולת ממסים הכפופה לתקנות ה-EPA. ניקוי בלייזר אינו מייצר אף אחד מהם. זהו תהליך יבש וללא מגע, המאייד זיהום ולוכד חלקיקים דרך מערכת סינון. אין זרם פסולת מסוכנת, אין חשיפה כימית למפעיל, אין ניהול היתרים.
האם תוכנת קינון באמת יכולה לקצץ כל כך הרבה בעלויות החומרים?
כן. פריסה ידנית מניבה בדרך כלל ניצול של 60 עד 70 אחוזים של גיליונות. תוכנות קינון מודרניות מניבות 85 עד 92 אחוזים, ופלטפורמות קינון ארגוניות משולבות עם CAM לחיתוך מגיעות ל-90 עד 95 אחוזים. מתחם החיסכון בחומרים: חנות שצורכת 200,000 דולר של גיליונות בשנה יכולה לחסוך 40,000 עד 60,000 דולר בלבד מיעילות קינון, לפני כל חיסכון בעבודה או בטיפול בפסולת במורד הזרם.
מה ההבדל בין ISO 14001 ל-ISO 50001?
ISO 14001 הוא תקן ניהול סביבתי רחב היקף המכסה פסולת, פליטות, טיפול בכימיקלים והשפעה תפעולית. ISO 50001 הוא תקן מצומצם יותר ומתמקד ספציפית בניהול אנרגיה, ודורש יעדי בסיס מדודים ושיפור מתמיד של עצימות האנרגיה. חנויות רבות מיישמות תחילה את 14001 לצורך פיקוח על רכש, ולאחר מכן מוסיפות את 50001 כאשר עלויות האנרגיה הופכות לחלק מהותי מהוצאות התפעול.
בשורה התחתונה
ייצור CNC בר-קיימא כבר אינו רק שכבת שיווק. יצרני ציוד מקורי לרכב, יצרני ציוד רפואי ורוכשי מכשור רפואי מבצעים כיום ביקורת על שרשראות האספקה שלהם מבחינת עצימות אנרגיה, יחסי פסולת ומעמד הסמכה. המפעלים שמכמתים את המספרים הללו זוכים בחוזים. המפעלים שלא מפסידים אותם.
STYLECNC מספק את צד החומרה של השינוי הזה. קטלוג מכונות ניקוי לייזר מחליף תהליכים כימיים בניקוי לייזר יבש. נתבי ה-CNC בעלי יכולת קינון ב... קטלוג קו ייצור רהיטים לדחוף את תפוקת החומרים מ-60 אחוז ל-90 אחוז ומעלה. שני קווי המוצרים מחזירים את הפרודוקטיביות בלבד; יתרונות הקיימות הם תוספת. צרו קשר עם STYLECNC צוות כדי לדון בתצורות התואמות את יעד ההסמכה ותמהיל החלקים שלך.