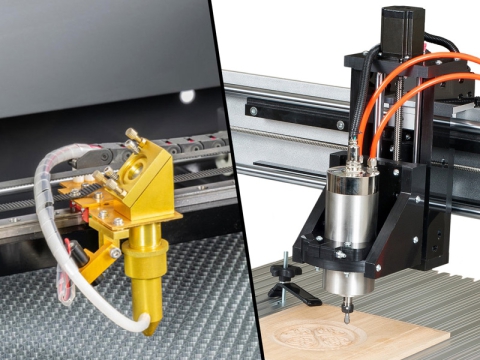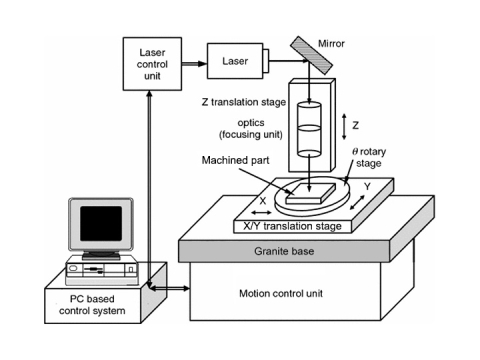
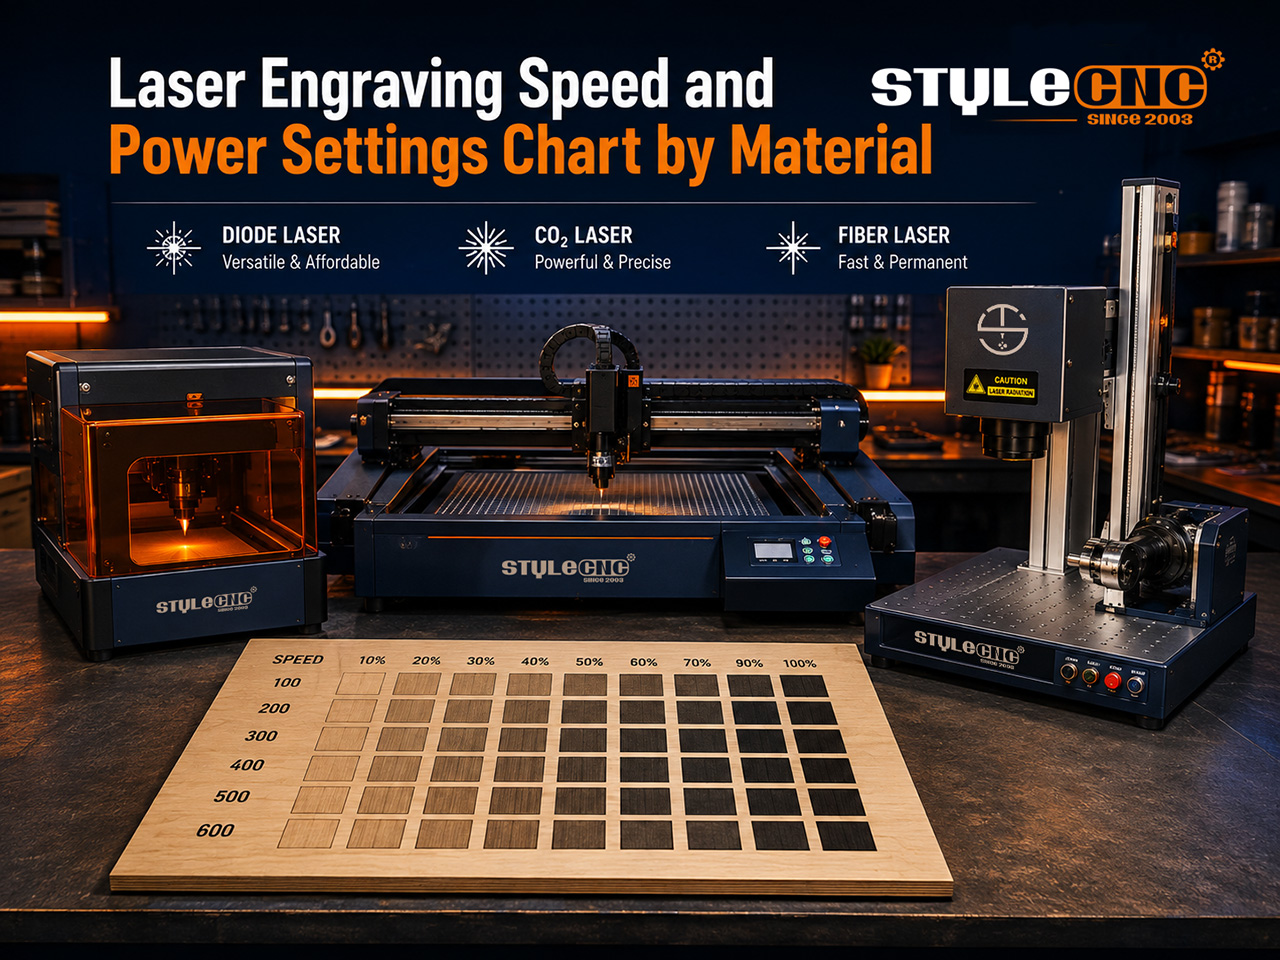
אותו יריעת דיקט מתנהגת בשלוש דרכים שונות מתחת למודול דיודה, א. CO2 צינור, ומקור סיב. מדריך זה נותן ערכי התחלה שמרניים עבור שלושתם, ולאחר מכן מציג שיטה חוזרת על עצמה לחיוג בכל חומר חדש.
כיצד מהירות ועוצמה פועלים יחד
כל סימן מסתכם באנרגיה לנקודה, שהיא הכוח חלקי המהירות. האטת הראש והצריבה תהפוך כהה ועמוקה יותר; האצת הסימן תהפוך לבהירה יותר.
יחידות הן המלכודת הראשונה. תוכנת דיודה בדרך כלל מציגה מ"מ/דקה בעוד שרוב CO2 ובקרי סיבים משתמשים במילימטרים לשנייה, כך שערך שהועתק יכול לנחות שישים פעמים מחוץ ליעד.
הספק הוא המלכודת השנייה. מתכון מכוון עבור 10W מודול יישרף על 20W ראש במספרים זהים, לכן יש להפחית את ההספק ביחס גס לפני הבדיקה. מעבר ל מגוון מכונות חריטה בלייזר, הרגל אחד זה מונע את רוב בזבוז המלאי.
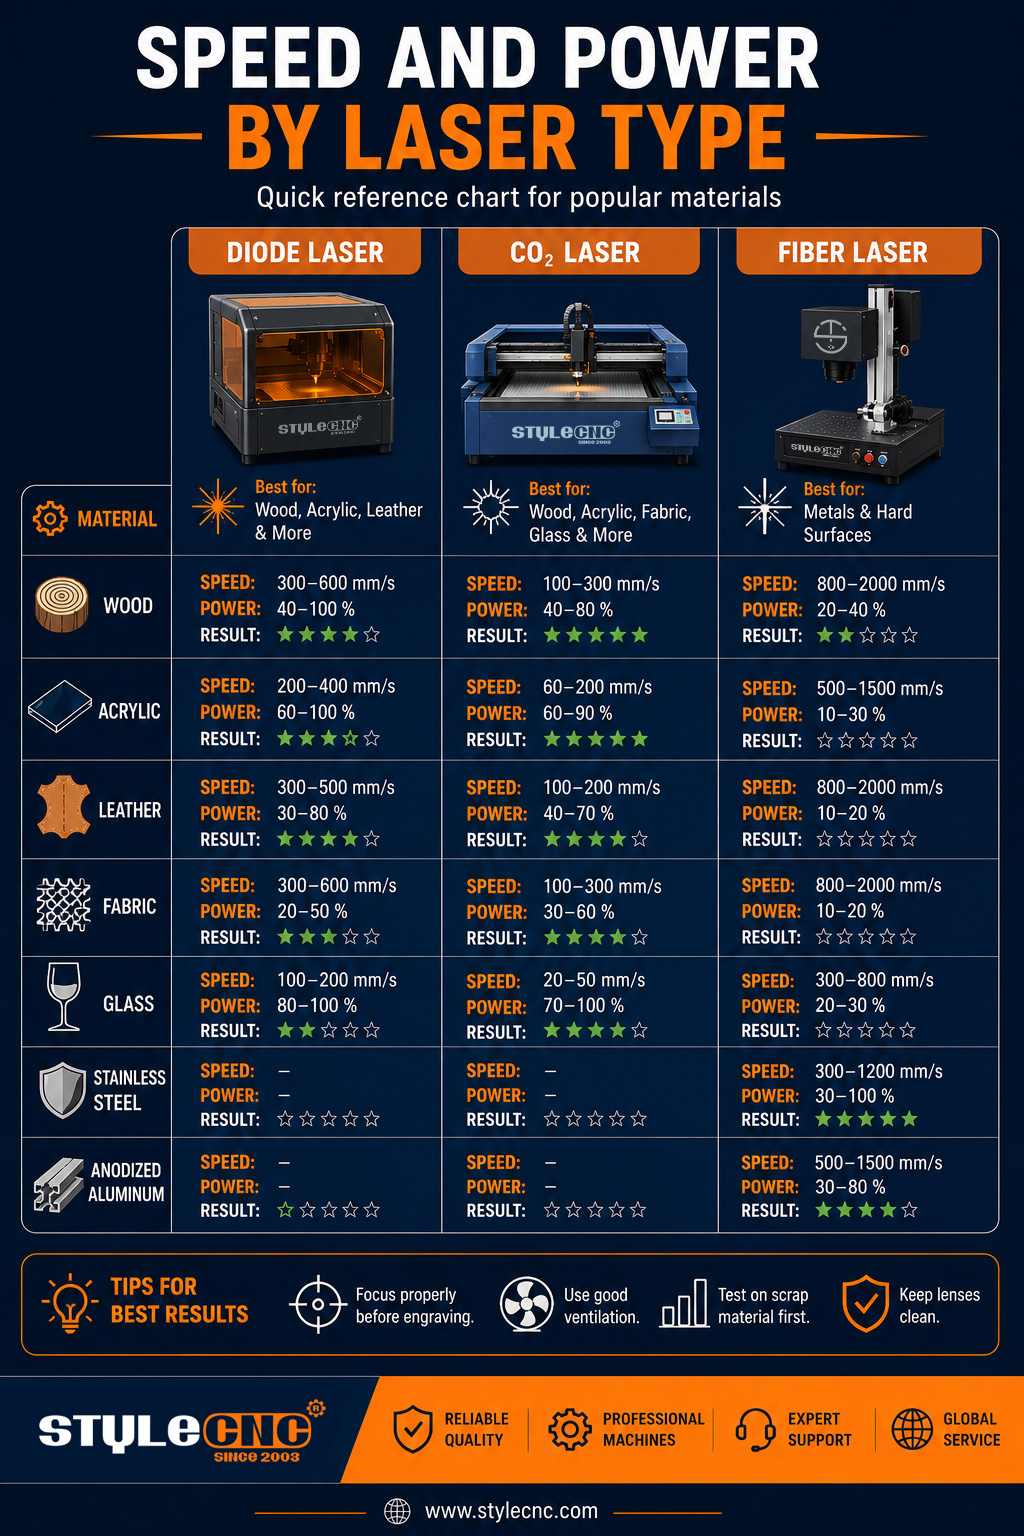
טבלת הגדרות ראשיות: דיודה לעומת CO2 לעומת סיבים
הערכים שלהלן הם נקודות התחלה שמרניות עבור 3 תצורות נפוצות: א. 10W חרט דיודות, א 80W CO2 מכונת חיתוך ליזרו 50W גלבו מכונת סימון לייזריש לכוונן כלפי מעלה רק לאחר תוצאת בדיקה נקייה.
| חומר ותפעול | לייזר דיודה 10W | CO2 לייזר 80W | לייזר סיב 50W |
| מדידה | מהירות במ"מ/דקה, הספק באחוזים | מהירות במ"מ/שנייה, הספק באחוזים | מהירות במ"מ/שנייה, הספק באחוזים, תדר בקילוהרץ |
| חריטה מעץ רך | 5000-6000 בגיל 45-60% | 350-450 ב-12-18% | לא מתאים |
| דיקט חיתוך 3 מ"מ | 250-350 בגיל 95-100%, 2-3 מעברים | 18-25 ב-55-65%, מעבר יחיד | לא מתאים |
| חריטה על עץ קשה | 3500-4500 ב-60-75% | 300-400 ב-18-24% | לא מתאים |
| חריטה אקרילית יצוקה | 4500-5500 ב-35-45%, אטום בלבד | 280-350 ב-20-28% | לא מתאים |
| יצוק אקריליק חיתוך 5 מ"מ | לא מתאים על יריעת בד שקופה | 10-14 בגיל 70-80%, מעבר יחיד | לא מתאים |
| חריטה על עור | 4000-5000 בגיל 30-40% | 450-550 ב-10-15% | בדיקה בצריכת חשמל נמוכה בלבד |
| חריטת זכוכית | לא מתאים | 350-450 בגיל 15-20% | לא מתאים |
| סימון אלומיניום אנודייז | 2500-3500 ב-70-85% | נדרש חומר סימון | 700-900 בגיל 30-40%, 25-35 קילוהרץ |
| סימון כהה מפלדת אל-חלד | נדרש משחת סימון | נדרש חומר סימון | 300-500 בגיל 40-60%, 40-60 קילוהרץ |
| חריטה עמוקה של פליז | לא מתאים | לא מתאים | 250-350 בגיל 85-100%, 20 קילוהרץ, מעברים חוזרים |
כל הערכים מניחים אופטיקה נקייה, גובה מוקד נכון וסיוע אוויר בכל פעולת חיתוך. התייחסו לערכים המסומנים כלא מתאימים כמגבלות אורך גל ולא כמגבלות הספק.
מספרים מרכזיים שכדאי לזכור
• קצבי הזנת דיודה נעים בדרך כלל בין 1000 ל-6000 מ"מ/דקה, האיטי ביותר מבין 3 סוגי המקורות.
• גאנטרי CO2 מכונות בעלות מהירות ממוצעת של 300 עד 600 מ"מ/שנייה לעבודות חריטה על פני השטח.
• גאלוו מתקדם מכונות סימון לייזר סיבים מהירות סריקה של עד 7000 מ"מ/שנייה.
• חיתוך של 10 עד 15 אחוזים מכוח החריטה בעץ מסיר את רוב חריכת הקצוות ללא אובדן ניגודיות נראה לעין.
• 2 מעברים קלים בדרך כלל משאירים קצוות אקריליים נקיים יותר מאשר מעבר אחד איטי וחם.
• בדיקות בתעשייה שדווחו על ידי The Fabricator מראות שאוויר דחוס מתחרה כעת בחנקן באיכות קצה בעבודות חיתוך סיבים רבות.
כיצד להפעיל רשת בדיקות
ציירו רשת בגודל 5 על 5 של ריבועים בקוטר 10 מ"מ. הקצה מהירות לכל שורה ורמת עוצמה לכל עמודה, תוך כיסוי הטווח שהטבלה מציעה.
חרטו את הרשת על גרוטאות מאותה אצווה איתה תיצרו. תכולת הדבק, הלחות ועובי הציפוי משתנים בין גיליונות, כך שגרוטאות אצווה הן הדוגמה הכנה היחידה.
בחרו את הריבוע הנקי ביותר ורשום את המכונה, החומר, גובה המיקוד וספירת המעברים. תוכנת בקרה פופולרית כוללת מחולל בדיקות חומרים מובנה שמאפשר אוטומציה של כל הרשת.
הפעל כל בדיקה עם הגנה לעיניים באורך גל העומדת בהנחיות מכון הלייזר של אמריקה, והוציא עשן דרך מסנן. מחלץ אדים למכונות לייזרסקירת OSHA על סכנות לייזר היא קריאה קצרה ושימושית לכל מי שמקים סביבת עבודה חדשה.
שאלות שמפעילים שואלים בפועל
איזו מהירות מונעת מדיקט 3 מ"מ להישרף בקצוות?
שמרו על מהירות החיתוך, הפחיתו את העוצמה ב-10 עד 15 אחוזים, והוסיפו מעבר שני אם החיתוך נפתח מאוחר. דבק דבק על המשטח בתוספת סיוע אוויר יציב מסירים את רוב החריכה שנותרה.
למה החדש שלי 20W מודול שורף עץ בהגדרות הישן שלי 10W אהוב/ה?
פי שניים מהעוצמה האופטית במספרים זהים מכפילה את האנרגיה לנקודה. ניתוק ראשון של נתון ההספק בחצי, ולאחר מכן שיפור בעזרת רשת מהירה.
אילו הגדרות הופכות את הנירוסטה לשחורה במקום לאפורה?
האט את הראש, העלה את התדר לכיוון 40 עד 60 קילוהרץ, ודחה מעט את המיקוד כך שהפולס יתחמם במקום לפוצץ את פני השטח. ההבדל בין מקורות MOPA למקורות Q-switched מסביר מדוע בקרת הדופק קובעת את הגוון.
טעויות נפוצות שהורסות הגדרות
• העתקת ערכים בין עוצמות שונות מבלי לשנות תחילה את קנה המידה של ההספק.
• בלבול בין מ"מ/שנייה לבין מ"מ/דקה בעת מעבר בין בקרים.
• חריטה לא ממוקדת, מה שמרחיב את הנקודה ומטשטש פרטים עדינים.
• שימוש במעבר אחד איטי וחם, כאשר 2 מעברים קלים יותר היו חותכים בצורה נקייה יותר.
• דילוג על סיוע אווירי ונותן לשאריות עשן לספוג את אנרגיית הקרן באמצע העבודה.
• בדיקה על גיליון אחד, ולאחר מכן ייצור על אצווה אחרת.
• הגדרת ברירת מחדל של 100 אחוז הספק וקיצור חיי הצינור או הדיודה.
• התעלמות מניקוי העדשות; עדשה מלוכלכת יכולה לספוג חלק גדול מהתפוקה המדורגת.
רשימת בדיקה להגדרות טרום חריטה
✓ ודא איזו יחידת מהירות מציג הבקר שלך לפני הזנת ערכים.
✓ קבע את המיקוד באמצעות המד המצורף או באמצעות שגרת המיקוד האוטומטי של המכשיר.
✓ התאם את ההספק להספק המדורג בפועל של המכונה שלך.
✓ הפעל רשת בדיקה של 25 ריבועים על גרוטאות מאצפת הייצור.
✓ הפעילו את סיוע האוויר עבור כל פעולת חיתוך.
✓ נקו את העדשה ובדקו את יישור הקרן לפי לוח זמנים שבועי.
✓ רישום ערכי ניצחון עם חומר, גובה מיקוד וספירת מסירות.
שאלות נפוצות
למה התוצאות שלי שונות מכל טבלת הגדרות שאני מוצא?
תרשימים מכוונים למכונה, עדשה ואצווה ספציפיים של חומרים. העוצמה האופטית, גובה המיקוד ואפילו תכולת דבק הדיקט משנים את התוצאה. התייחסו לכל ערך שפורסם כנקודת התחלה, ולאחר מכן הפעילו רשת ניסוי קטנה על חומרי הגלם שלכם לפני שאתם מתחייבים לייצור.
האם 6000 מ"מ/דקה זהה ל-100 מ"מ/שנייה?
כן. חלקו את ה-mm/min ב-60 כדי לקבל את ה-mm/s. תוכנת דיודה בדרך כלל מציגה את ה-mm/min בעוד שרוב CO2 ובקרי סיבים משתמשים ב-mm/s, כך שערך המועתק ללא המרה יגיע פי שישים לטמפרטורה גבוהה מדי או מהירה מדי. תמיד ודאו תחילה איזו יחידה הבקר שלכם מצפה לה.
מדוע אותו דיקט חרוט בצורה שונה בין יריעות?
דיקט משתנה בסוג הדבק, בסוג הליבה וברמת הלחות שלו, וכל גורם משנה את כמות האנרגיה שהמשטח סופג. יריעת דיקט המאוחסנת בסדנה לחה עשויה להזדקק לאנרגיה רבה יותר באופן ניכר מאשר יריעת דיקט יבשה. יש לבדוק שאריות מכל אצווה חדשה ולרשום את ההבדלים.
האם ניתן לחתוך אקריליק שקוף בלייזר דיודה?
לא. אורך הגל של הדיודה הכחולה עובר ישר דרך אקריליק שקוף במקום להיספג, כך שהיריעה בקושי מתחממת. אקריליק יצוק כהה או אטום חרוט היטב, אך חיתוך יריעות שקוף שייך ל... CO2 מכונות, שהחומר סופג כמעט לחלוטין את אורך הגל הארוך שלהן.
באיזו תדר צריך לייזר סיב להשתמש על נירוסטה?
התחילו בין 40 ל-60 קילוהרץ לקבלת סימן כהה וחלק, ובסביבות 20 קילוהרץ כאשר אתם רוצים הסרת חומר אגרסיבית. תדרים גבוהים יותר מספקים פולסים עדינים יותר המחממים במקום לפוצץ את המשטח, וזה בדיוק מה שגימור שחור נקי על נירוסטה צריך.
האם כמה מעברים קלים טובים יותר ממעבר אחד חזק?
בדרך כלל, כן. 2 או 3 מעברים קלים יותר נותנים לחום זמן להתפזר, מה שאומר קצוות אקריליים ישרים יותר ופחות חריכה על העץ. מעבר אחד איטי וחם מרכז אנרגיה, מרחיב את החריץ ומעלה את הסיכון להתלקחויות בחומרים שרפיים.
עד כמה פוקוס H8 משנה את התוצאה?
קרן מגיעה לעוצמה המותאמת לה רק בנקודת המוקד. אפילו שגיאה של 1 עד 2 מ"מ מרחיבה את הנקודה, מרככת את הפרטים ומכריחת אותך לפצות בעוצמה נוספת. יש למקד מחדש עבור כל עובי חומר ואחרי כל החלפת עדשה או זרבובית.
האם אני צריך סיוע אוויר לחריטה, או רק לחיתוך?
חיתוך תמיד דורש זאת, מכיוון שזרימת אוויר מנקה פסולת מותכת ומדכאת להבות. עבור חריטה, אוויר בלחץ נמוך עדיין עוזר על ידי מניעת עשן מהעדשה והפחתת כתמי שאריות, אם כי עבודות צילום עדינות מאוד לפעמים פועלות בצורה נקייה יותר עם זרימת אוויר מופחתת.
למה החריטה שלי דוהה במהירות גבוהה?
המהירות מחלקת את האנרגיה שהקרן משקיעה בכל נקודה. הכפלת קצב ההזנה מחצית בערך את הצריבה, כך שהסימנים הופכים חיוורים ומנוקדים ברגע שהמהירות עולה על ההספק. ניתן להאט, להגביר את ההספק, או לקבל את הגוון הבהיר יותר אם זה מתאים לעיצוב.